
/news/
Aktuelles


Produkte & Lösungen
KONTAKTIEREN SIE UNS

+86-18068757376

emmy@jsblk.com

Nr. 29, North Tongjiang Road, Xinbei, Changzhou, Jiangsu, China

Kalibrierungsmanagementsoftware wird oft als Back-Office-Tool betrachtet, aber bei der Gefriertrocknung verdient sie einen Platz in der Produktionshalle, direkt neben dem Gefriertrockner selbst. Wenn ein Regaltemperatursensor während der Primärtrocknung um ein halbes Grad abweicht, bemerken Sie dies möglicherweise erst, wenn der abschließende Feuchtigkeitstest fehlschlägt. Zu diesem Zeitpunkt haben Sie bereits stundenlange Kammerzeit und die Aufmerksamkeit des Bedieners mit einer Charge verbracht, die möglicherweise nicht den Spezifikationen entspricht. Mithilfe einer Tabellenkalkulation können Sie erkennen, wann eine Kalibrierung fällig war. Eine gute Kalibrierungsverwaltungssoftware, gepaart mit einem Gefriertrockner, der für eine konsistente Sensorplatzierung und stabile Kammerbedingungen ausgelegt ist, sagt Ihnen, ob Ihr Messsystem unzuverlässig wird, bevor diese Abweichung zu einer Ausschusscharge führt. Die praktische Antwort auf die Frage „Welche Kalibrierungsmanagementsoftware sollten wir verwenden?“ ist ganz einfach: Wählen Sie eines aus, das zu Ihrem Gerätebestand passt, die Qualitätsstandards unterstützt, nach denen Sie arbeiten, und mit der Gefriertrocknungsanlage, die bereits auf Ihrem Boden läuft, mithalten kann. Gefriertrocknung hängt von der präzisen Steuerung der Produkttemperatur, der Regaltemperatur, des Kammerdrucks und der Kondensatorleistung ab, die alle durch das Design des Gefriertrockners selbst sowie durch jedes externe Trackingsystem gesteuert werden. Sensoren speisen den Regelkreis, der diese Parameter steuert, und ihre physische Platzierung in der Kammer, der Regalabstand und die Anordnung des Kondensators bestimmen, wie konsistent diese Messwerte über einen längeren Zeitraum bleiben. Wenn ein Sensor abweicht, reagiert der Gefriertrockner auf den falschen Wert, unabhängig davon, wie gut die Kammer gebaut ist. Das Ergebnis kann eine unvollständige Trocknung, eine kollabierte Produktstruktur, längere Zykluszeiten oder eine Chargenablehnung sein. Eine Kalibrierungsmanagementsoftware ersetzt nicht die Kalibrierung und auch keinen ausgereiften Gefriertrockner. Es ersetzt den manuellen Prozess der Nachverfolgung von Fälligkeitsterminen, Ergebnissen, Anpassungen und Zertifikaten für jeden in das Gerät eingebauten Sensor. Es bietet Ihnen eine einzige Informationsquelle für jedes Messgerät, das an Ihren Gefriertrocknungsprozess angeschlossen ist. Dies ist besonders wichtig, wenn Sie mehrere Kammern betreiben, die Ausrüstung über mehrere Schichten hinweg gemeinsam nutzen oder einem Auditor die Kontrolle nachweisen müssen. Nicht jede Kalibrierungssoftware ist für die Gefriertrocknung konzipiert. Viele Systeme konzentrieren sich auf Maßmessgeräte, Drehmomentwerkzeuge oder elektrische Prüfgeräte. Sie benötigen ein System, das die Prozessinstrumentierung, insbesondere die in die Kammer und den Kondensator Ihres Gefriertrockners eingebauten Temperatursensoren und Vakuummessgeräte, mit der gleichen Genauigkeit handhabt. Für jeden Punkt sollte die Software das Kalibrierungsintervall, das letzte Kalibrierungsdatum, das nächste Fälligkeitsdatum, den verwendeten Referenzstandard und die Pass/Fail-Toleranz speichern. Diese Daten bilden den Ausgangspunkt für Prozessentscheidungen und sind nur so gut wie die Sensoranordnung und das Regaldesign des Gefriertrockners, die bestimmen, wie gleichmäßig diese Messwerte die gesamte Kammer darstellen. Sobald Sie die Messpunkte definiert haben, die mit der Kammer, den Regalen und dem Kondensator Ihres Gefriertrockners verbunden sind, vergleichen Sie die Software hinsichtlich der Handhabung des täglichen Betriebs. Dies sind die Merkmale, die für Betreiber von Gefriertrocknern einen bedeutenden Unterschied machen. Die Software sollte die nächsten Fälligkeitstermine automatisch basierend auf Kalibrierungsintervallen, Nutzung oder Risikoniveau berechnen. Die manuelle Planung funktioniert so lange, bis jemand abreist oder eine arbeitsreiche Produktionswoche eine Kalibrierung über das überfällige Datum hinaus verschiebt. Jedes Gerät sollte über eine Aufzeichnung verfügen, die jedes Kalibrierungsereignis, jede Justierung und jedes Zertifikat mit dem spezifischen Gefriertrockner und der Kammer verknüpft, zu der es gehört. Diese Rückverfolgbarkeit unterstützt direkt die Erwartungen von ISO 9001 und ISO/IEC 17025. Scannen Sie Zertifikate, hängen Sie sie an Gerätedatensätze an und überlassen Sie die Versionskontrolle der Software. Der digitale Anhang ist eine einfache Möglichkeit, Papier aus einem Prüfpfad zu entfernen. Berichte sollten einfach zu erstellen sein, ohne dass ein separates Berichtstool erforderlich ist. Wenn ein Prüfer eine Liste überfälliger Kalibrierungen für einen bestimmten Gefriertrockner anfordert, sollten Sie diese in Minuten und nicht in Tagen erstellen können. Wenn Sie noch Gefriertrocknungszyklen entwickeln, ist der experimentelle Gefriertrockner BLK-FD-0.1 eine praktische Plattform zur Generierung der ersten Sensordaten, die Ihre Kalibrierungsakzeptanzgrenzen definieren. Aufgrund seiner kompakten Kammer und des gleichmäßigen Regalabstands eignet es sich gut für die Festlegung einer Basislinie vor der Maßstabsvergrößerung, da die von ihm erzeugten Messwerte eine kontrollierte, GMP-konforme Umgebung und nicht einen provisorischen Aufbau widerspiegeln. Nutzen Sie die Messwerte, um vor der Skalierung zu verstehen, wie sich Ihre Prozesstoleranzen auf die Gerätegenauigkeit auswirken. Viele Gefriertrocknungsvorgänge fallen unter Lebensmittelqualitäts-, pharmazeutische GMP- oder Laborakkreditierungsanforderungen. ISO 9001:2015 Abschnitt 7.1.5 verlangt, dass Überwachungs- und Messressourcen kalibriert und rückverfolgbar sind. ISO/IEC 17025 stellt noch strengere Anforderungen an Kalibrierlabore. Bei Lebensmittelverarbeitern stützen sich HACCP-Pläne häufig auf Temperatur- und Vakuumdaten, die von den Sensoren des Gefriertrockners selbst generiert werden. Daten, die ab dem Zeitpunkt der Inbetriebnahme der Ausrüstung als zuverlässig gelten müssen. Kalibrierungsmanagementsoftware bietet Ihnen den Audit-Trail, den diese Standards erwarten, aber die zugrunde liegende Ausrüstung ist genauso wichtig. Ein Gefriertrockner mit Edelstahloberflächen, versiegelten Sensoranschlüssen und dokumentierter Materialrückverfolgbarkeit bietet Prüfern einen vertretbareren Ausgangspunkt als Geräte, bei denen die Sensormontage und der Kammeraufbau nicht gut dokumentiert sind. Die Software zeigt, wer ein Kalibrierungsintervall geändert hat, wann die Änderung vorgenommen wurde und welche Belege dafür vorliegen. Diese Sichtbarkeit ist mit Papierprotokollen oder Tabellenkalkulationen schwer zu erreichen, da dort Änderungen stumm erfolgen und Daten überschrieben werden können. Die Gefriertrocknung stellt eine ungewöhnliche Belastung für die Sensoren dar, und das Kammerdesign des Gefriertrockners selbst spielt eine direkte Rolle dabei, wie viel von dieser Belastung jeder Sensor absorbiert. Temperatursensoren wechseln wiederholt von tiefkalten zu warmen Regalen. Vakuummessgeräte sind Feuchtigkeit, Partikeln und Reinigungsmitteln ausgesetzt. Das Ergebnis ist eine Sensorpopulation, die mehr Aufmerksamkeit erfordert als das Instrument in einem Standardmesslabor, insbesondere in Kammern, in denen der Regalabstand oder die Sensormontage nicht auf Langzeitstabilität ausgelegt ist. Mit einem guten Kalibrierungsmanagementsystem können Sie kürzere Intervalle für Sensoren definieren, die eine Abweichung aufweisen, Geräte außerhalb der Toleranz automatisch kennzeichnen und sie zur Anpassung oder zum Austausch weiterleiten. Sie sollten damit auch die Möglichkeit haben, Sensoren nach Gefriertrocknern zu gruppieren, sodass Sie sehen können, ob eine Kammer mehr Drift erzeugt als eine andere, was häufig auf Unterschiede in der Verarbeitungsqualität oder dem Regaldesign zwischen den Einheiten hindeutet. Wenn Sie von einer einzelnen Laboreinheit zu einem System im Produktionsmaßstab wechseln, wächst die Anzahl der Sensoren schnell und damit auch die Bedeutung einer Kammer, die darauf ausgelegt ist, diese Sensoren über parallele Regale hinweg stabil zu halten. Eine Zylinderkammereinheit wie die BLK-FD-200 beispielsweise deckt eine Gefriertrocknungsfläche von etwa 202,2 Quadratmetern ab und bewältigt eine Standardladekapazität von etwa 2.000 Kilogramm, mit einer Flüssigkeitsladekapazität von etwa 4.000 Litern und einem Endvakuumniveau von 10 Pascal oder weniger. Seine Strahlungsplatten sind einteilig und haben keine Schweißverbindungen, und ein spezieller Wärmeübertragungsflüssigkeitskreislauf hält die Temperaturabweichung zwischen den Regalen auf etwa ±1 °C, wodurch die Streuung der Messwerte verringert wird, die die Kalibrierungssoftware über Dutzende Regalsensoren hinweg abgleichen muss. Dieselbe Kalibrierungssoftware, die für eine Kammer funktioniert hat, muss mehrere Kammern, mehrere Schichtteams und saisonale Spitzenproduktionen bewältigen können, ohne zum Engpass zu werden. Die Implementierung einer Kalibrierungsmanagementsoftware muss kein einjähriges Projekt sein, und die Kombination mit dem richtigen Gefriertrockner im Pilotmaßstab kann die Lernkurve erheblich verkürzen. Ein praktischer Ansatz besteht darin, klein anzufangen und zu erweitern, sobald das System funktioniert. Ein mittelgroßer Gefriertrockner wie der BLK-FD-10 ist oft ein gutes Pilotgerät für den Anfang. Seine rechteckige Kammer und das integrierte Vorgefrierdesign bieten ihm genügend Sensorpunkte, um die Software ordnungsgemäß zu testen, ohne die Komplexität einer vollständigen Produktionslinie. Sobald der Pilot beweist, dass das System zuverlässig ist, können sowohl die Software als auch die Ausrüstung gemeinsam in der gesamten Anlage eingeführt werden, bis hin zu größeren Zylinderkammereinheiten wie dem BLK-FD-200, sobald die Volumenanforderungen steigen. Die richtige Software sollte die tatsächliche Funktionsweise Ihrer Gefriertrockner widerspiegeln. Wenn Ihre Gefriertrocknungslinie rund um die Uhr läuft, suchen Sie nach einem System, das Erinnerungen an mehrere Personen sendet und überfällige Artikel auf einem Live-Dashboard für jede Kammer verfolgt. Wenn Ihr Betrieb immer noch von einer Einheit im Labormaßstab zu einem Produktionssystem skaliert, stellen Sie sicher, dass die Software ohne mühsame Migration mit zusätzlichen Instrumenten und Standorten umgehen kann, und überlegen Sie, ob das Sensorlayout Ihrer aktuellen Ausrüstung Ihren Rückverfolgbarkeitsanforderungen in größerem Maßstab noch gerecht wird, auch bei Einheiten mit einem optionalen patentierten Zwischenabsperrventil oder Parallelbetriebskonfigurationen zur Verkürzung der Chargenintervalle. Fragen Sie Anbieter, wie ihr System mit Temperatur- und Vakuumsensoren und nicht nur mit Messgeräten und Drehmomentwerkzeugen umgeht. Prüfen Sie, ob das Berichtsformat den Erwartungen Ihres Prüfers entspricht. Und wenn Sie Hilfe bei der Anpassung der Kalibrierungssoftware an die spezifische Sensorkonfiguration Ihrer Gefriertrocknungsanlage benötigen, Kontaktieren Sie unser Team . Für lokalen Support und Service können Sie auch einen Händler finden in der Nähe Ihrer Einrichtung. Beginnen Sie mit einer klaren Sicht auf Ihre Instrumente und den Gefriertrockner, zu dem sie gehören, und entscheiden Sie sich dann für eine Software, die Kalibrierungsdaten in ein Entscheidungshilfetool umwandelt. Das ist es, was ein Qualitätssystem, das auf dem Papier funktioniert, von einem unterscheidet, das in der Produktion funktioniert. Warum das Kalibrierungsmanagement bei der Gefriertrocknung wichtig ist
Was die Kalibrierungsmanagementsoftware verfolgen sollte
Messpunkt Typischer Bereich Abdriftgefahr Produkttemperatursensoren −50 °C bis 60 °C Falscher primärer Trocknungsendpunkt Regaltemperatursensoren −40 °C bis 80 °C Ungleichmäßiges Einfrieren oder Erhitzen Kammerdruck-/Vakuummessgeräte ≤10 Pa bis 1,0 mbar Schlechtes Kollaps-Temperaturmanagement Kondensatortemperatursensoren −80 °C bis –40 °C Kondensator überlastet oder verringerte Eiskapazität Wichtige Funktionen, auf die Sie achten sollten
Automatisierte Kalibrierungsplanung und Erinnerungen
Vollständige Kalibrierungshistorie und Rückverfolgbarkeit
Zertifikat und Dokumentenanhang
Revisionsfähige Berichterstattung
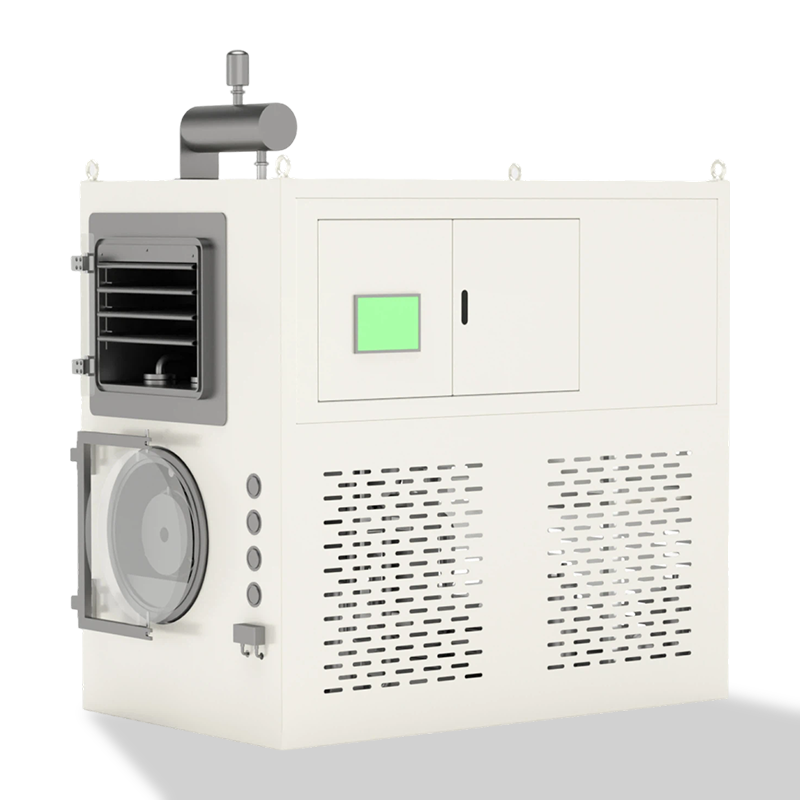 BLK-FD-0.1 Labor-Gefriertrockner für Forschung und Entwicklung und kleine Proben Dieser kompakte Gefriertrockner im Pilotmaßstab bietet GMP-konforme 316L-Edelstahloberflächen, FDA-zugelassene Dichtungen und einen Prüfpfad. Es generiert erste Kalibrierungsdaten zur Entwicklung von Akzeptanzgrenzen für größere Produktionssysteme. Produkt anzeigen →
Compliance- und Audit-Bereitschaft
Besondere Herausforderungen bei der Kalibrierung für Betreiber von Gefriertrocknern
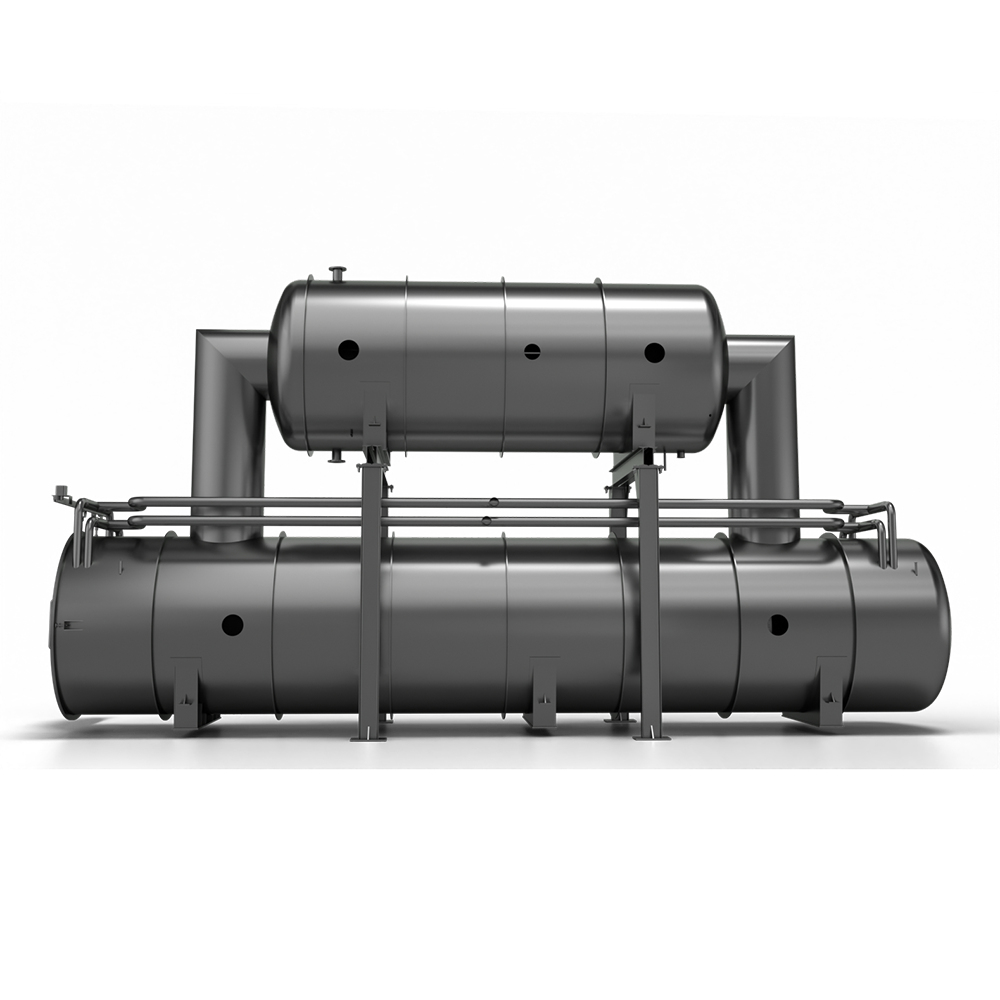 BLK-FD-200 Große Gefriertrocknungsanlage Dieses Zylinderkammermodell deckt etwa 202,2 m² Gefriertrocknungsfläche mit einer Standardbeladungskapazität von 2.000 kg und einem Endvakuum von ≤10 Pa ab. Einteilige Strahlungsplatten und ein spezieller Wärmeübertragungskreislauf halten die Abweichung der Regaltemperatur auf ±1 °C. Produkt anzeigen →
So fangen Sie an
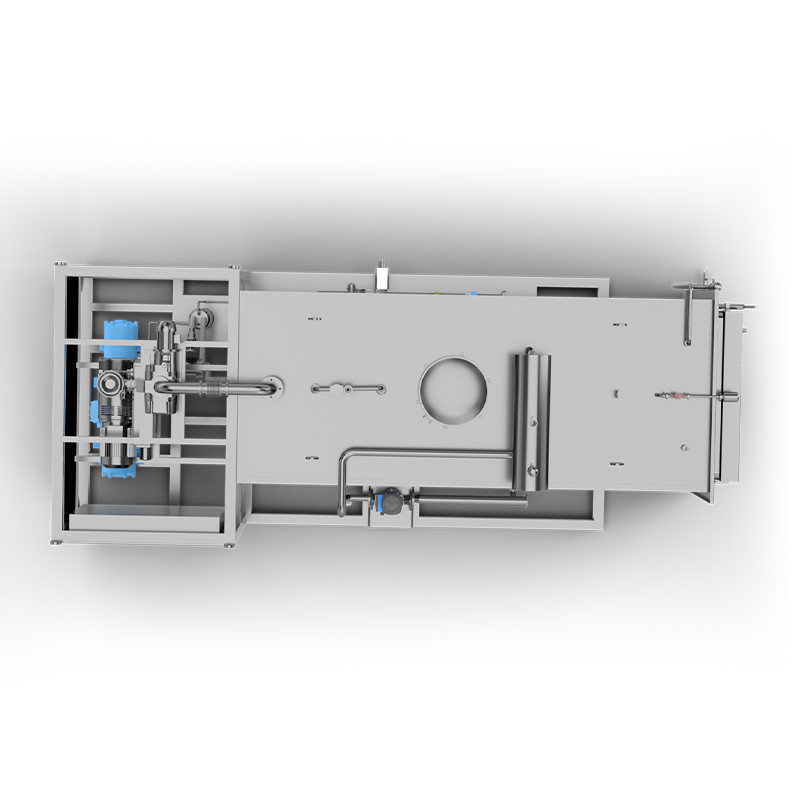 BLK-FD-10 Mittlerer Gefriertrockner mit Vorgefrierintegration Dieses Gerät im Pilotmaßstab eignet sich zum Testen von Kalibrierungssoftware an mehreren Sensorpunkten vor der vollständigen Einführung. Seine rechteckige Kammer spart Stellfläche, während die Restkälterückgewinnung den Energieverbrauch um 10–15 % senkt. Produkt anzeigen →
Auswahl der richtigen Kalibrierungsmanagementsoftware für Ihre Gefriertrocknungsanlage

Zwei Brauer können aus demselben Röstbeutel Bier schöpfen, demselben Rezept folgen und trotzdem Tassen herstellen, die nicht den gleichen Geschmack haben. Bevor Sie die Bohnen beschuldigen, überprüfen Sie das Wasser: Gebrühter Kaffee besteht zu etwa 98 % aus Wasser, und die darin gelösten Mineralien steuern die Extraktion stärker, als viele Menschen erwarten. Genau für diesen Zweck ist ein TDS-Messgerät für Kaffee konzipiert. Die Schlussfolgerung vorweg: Verwenden Sie ein TDS-Messgerät für Ihr Brühwasser, nicht für den gebrühten Kaffee selbst. Für den Kaffee wird als Instrument ein Refraktometer verwendet. Wenn Sie diese Aufteilung gerade halten, vermeiden Sie irreführende Zahlen und erfahren, für welche Messung überhaupt ein Messgerät erforderlich ist. Ein TDS-Messgerät meldet die gesamten gelösten Feststoffe, die Gesamtkonzentration gelöster Mineralien, Salze und anderer Verbindungen, ausgedrückt in Teilen pro Million (ppm) oder Milligramm pro Liter. Handgeräte zählen diese Feststoffe niemals direkt. Sie leiten einen kleinen Strom zwischen zwei Elektroden, schätzen die Konzentration anhand der elektrischen Leitfähigkeit und rechnen das Ergebnis mithilfe eines integrierten Faktors um. Gute Messgeräte verfügen über eine automatische Temperaturkompensation (ATC) und halten die Genauigkeit bei etwa plus oder minus 2 %, was für Wasserarbeiten ausreichend ist. Dieses Funktionsprinzip erklärt sowohl die Stärke als auch den blinden Fleck. Kalzium, Magnesium, Bikarbonat und Natrium ionisieren leicht in Wasser, sodass ein Leitfähigkeitsmessgerät die Mineralien, die die Extraktion beeinflussen, recht zuverlässig verfolgt. Bei gebrühtem Kaffee ist das anders: Vieles von dem, was sich in der Tasse auflöst, darunter Zucker, organische Säuren, Lipide und Melanoidine, leitet kaum Elektrizität. Tauchen Sie das gleiche Messgerät in Filterkaffee und es wird ein kleiner Bruchteil der tatsächlich gelösten Ladung angezeigt, der etwa 1,15–1,45 % der Masse des Getränks ausmacht. Der niedrige Messwert ist kein Mangel. Das Instrument beantwortet einfach eine andere Frage als die, die Sie gestellt haben. Da die beiden Instrumente auf unterschiedlichen physikalischen Grundlagen arbeiten, besteht eine einfache Möglichkeit, Geld zu verschwenden, darin, eines zu kaufen, wenn der Job das andere erfordert. Ein Refraktometer misst den Brechungsindex, der auf jeden gelösten Feststoff reagiert, unabhängig davon, ob er Elektrizität leitet oder nicht, und ist daher nach wie vor das Standardinstrument für die Kaffeestärke. In der folgenden Tabelle sind die allgemeinen Aufgaben aufgeführt. Sobald ein Refraktometer Ihnen die Stärke der Tasse anzeigt, verknüpft die Extraktionsausbeuteformel die Zahl mit dem Geschmack: Die Extraktionsausbeute in Prozent entspricht dem TDS des Kaffees multipliziert mit dem Getränkegewicht, dividiert durch das Dosisgewicht. Eine 300-g-Tasse mit 1,30 % TDS aus einer 20-g-Dosis ergibt (1,30 x 300) / 20 = 19,5 %, innerhalb des 18-22 %-Fensters, das die Specialty Coffee Association als ausgeglichen erachtet. Beachten Sie, dass die Formel auf dem TDS des Kaffees basiert, niemals auf dem TDS des Wassers. Bei Wasser amortisiert sich der Zähler sofort. Die Wasserrichtlinien der Branche legen Brauwasser mit einem TDS-Wert zwischen 75 und 250 ppm fest, mit einem Ziel nahe 150 ppm, neben empfohlenen Bereichen für Kalziumhärte und Alkalität. Wasser unterhalb dieser Grenze lässt den Kaffee scharf und hohl schmecken, da zu wenige Ionen vorhanden sind, um Aromastoffe aus dem Kaffeesatz zu transportieren. Wasser darüber verringert die Helligkeit und hinterlässt Ablagerungen in Wasserkochern und Espressokochern. Der Wert ist die Wiederholbarkeit. Wasser, das jede Woche das Gleiche misst, entfernt eine ganze Kategorie von Variablen aus Ihrer Brauerei, weshalb viele Cafés neben ihren Mühleneinstellungen auch Wasser-TDS protokollieren. Bei der Herstellung von Instantkaffee ist dieselbe Messung kein Hobbymaß mehr, sondern ein zentraler Kontrollpunkt. Bei der industriellen Extraktion wird heißes Wasser durch Säulenbatterien gedrückt, bis der Extrakt etwa 15–25 % gelöste Feststoffe enthält. Dieser Extrakt wird dann vor dem Trocknen typischerweise durch Eindampfen auf etwa 40–60 % Feststoffe konzentriert, wobei etwas niedrigere Konzentrationen üblich sind, wenn die Gefriertrocknung die Granulatstruktur schützen muss. Eine ungenaue Feststoffmessung führt in jeder Phase zu Problemen: Ein schwacher Extrakt erzwingt eine längere Extraktion oder verschwendet nachgelagerte Energie, während ein überkonzentrierter Extrakt die Viskosität verändert und die Art und Weise verändert, wie das Konzentrat gefriert und trocknet. Dies sind genau die Parameter, die Käufer prüfen, wenn sie eine Trocknungslinie prüfen. Wann Führungskräfte eines brasilianischen Kaffeeunternehmens besuchten Bolaikes Produktionsstätte in Jiangsu Die Inspektion konzentrierte sich darauf, wie die Ausrüstung die Extraktkonzentration und das Trocknungsverhalten bei industriellem Durchsatz konstant hält. Dies entspricht im Anlagenmaßstab der Frage, ob Ihr Brauwasser jeden Morgen das Gleiche misst. Durch Gefriertrocknung wird dieser kontrollierte Extrakt in Premium-Kaffeegranulat umgewandelt, und hier hört eine TDS-Nummer auf, die ganze Geschichte zu erzählen. Konzentrierter Extrakt wird eingefroren, üblicherweise bei etwa -40 °C oder weniger, und dann unter einem Vakuum unterhalb des Tripelpunkts von Wasser getrocknet, sodass das Eis direkt in Dampf sublimiert, ohne jemals zu schmelzen. Da die Feststoffe niemals durch eine heiße Flüssigkeitsphase zurückwandern, überleben flüchtige Aromastoffe in Konzentrationen, die bei der thermischen Trocknung nur schwer zu erreichen sind, und fertige Granulate verlassen die Linie normalerweise mit einer Restfeuchtigkeit von 2–4 %. Die Validierung dieses Verhaltens beginnt im Kleinen. Mit einem experimentellen Gefriertrockner kann ein Kaffeelabor die Gefriertrocknungskurve für einen bestimmten Extrakt abbilden und dabei Gefrierrate, Regaltemperatur und Kammerdruck berücksichtigen, bevor eine vollständige Produktionscharge diesen Einstellungen zugewiesen wird. Es ist die gleiche Logik wie das Testen von Wasser vor dem Brauen, nur mit weitaus teureren Zutaten. Ausgehend von bewährten Kurven skaliert die Kapazität schrittweise: Mittelgroße Einheiten übernehmen Pilotarbeiten und kleine kommerzielle Auflagen, während großformatige Maschinen wie die FD100 die kontinuierliche Industrieproduktion übernehmen. Ein Messgerät mit diesen vier Funktionen kostet nur geringfügig mehr als ein einfaches Gerät und behält seine Kalibrierung viel länger bei. Kaufen Sie ein TDS-Messgerät, um die Zutat zu kontrollieren, aus der Kaffee hauptsächlich besteht: Wasser, und verlassen Sie sich auf ein Refraktometer, wenn die Messung, die ausschlaggebend ist, die Stärke der Tasse selbst ist. In einem Café stabilisiert diese Disziplin jedes servierte Getränk. Im Anlagenmaßstab werden der Energieverbrauch, das Trocknungsverhalten und die Frage, ob ein gefriergetrocknetes Granulat das Aroma behält, für das es geröstet wurde, beibehalten. Wenn Sie die Gefriertrocknungskapazität für Kaffee oder andere hochwertige Lebensmittel bewerten, wenden Sie sich an das Bolaike-Ingenieurteam, um die Größe der Ausrüstung für Ihre Extraktions- und Durchsatzziele zu besprechen. Was ein TDS-Messgerät tatsächlich misst
TDS-Messgerät vs. Refraktometer: Passen Sie das Werkzeug an die Aufgabe an
Messaufgabe Zu verwendendes Instrument Typischer Benchmark Warum die Trennung wichtig ist Mineralstoffgehalt des Brauwassers TDS-Messgerät 75–250 ppm akzeptabel; etwa 150 ppm als Ziel Die Leitfähigkeit verfolgt zuverlässig die ionisierten Mineralien, die die Extraktion steuern Stärke des Filterkaffees Kaffee-Refraktometer 1,15–1,45 % TDS im Becher Der Brechungsindex erfasst gelöste Feststoffe, die keinen Strom leiten Espressostärke Kaffee-Refraktometer 8-12 % TDS im Becher Die Espressokonzentrationen liegen weit über dem, was ein Leitfähigkeitsmessgerät aussagekräftig anzeigen kann Kontrolle des Instantkaffee-Extrakts Laborrefraktometer oder Inline-Feststoffüberwachung Ca. 15-25 % nach der Extraktion; ca. 40-60 % nach der Konzentration Energieverbrauch, Viskosität und Trocknungsverhalten hängen alle von einer genauen Feststoffkontrolle ab Wo ein TDS-Messgerät seinen Unterhalt verdient: Brauwasser
Eine fünfminütige wöchentliche Routine
Im Anlagenmaßstab wird TDS zu einer Produktionsvariablen
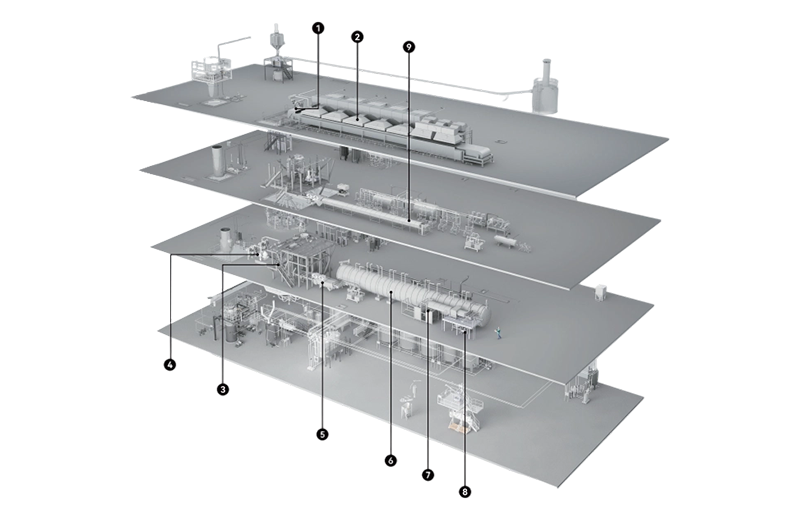 Vollautomatische Produktionslinie für die Gefriertrocknung von Instantkaffee Eine komplette Linie, die die Handhabung von Konzentraten, das Schnellgefrieren, die Granulierung und die Vakuum-Gefriertrocknung bis zum fertigen Granulat umfasst. Es eignet sich für Käufer, die beurteilen möchten, wie die Extraktkonzentration und das Trocknungsverhalten bei industriellem Durchsatz konstant bleiben. Produkt anzeigen →
Gefriertrocknung: Wo Konzentrationszahlen auf Geschmack treffen
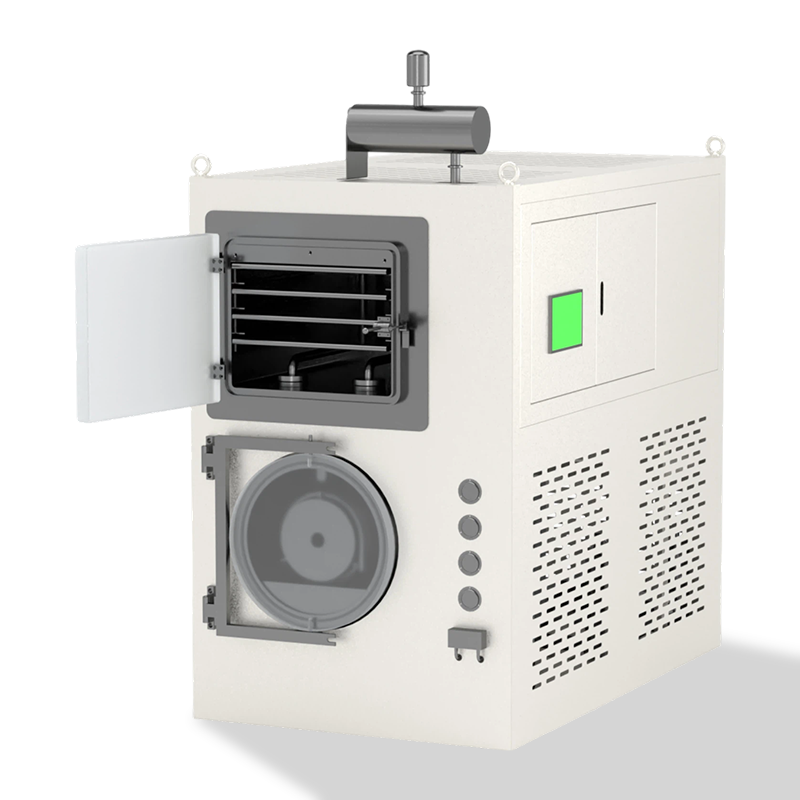 BLK-FD-0.5 Experimenteller Gefriertrockner Ein Gefriertrockner im Labormaßstab zur Kartierung der Gefrierrate, der Regaltemperatur und des Kammerdrucks von Kaffeeextrakten vor der vollständigen Produktion. Eine strenge Regalkontrolle von ±0,5 °C und flexible Konfigurationen tragen dazu bei, industrielle Trocknungskurven zuverlässig nachzubilden. Produkt anzeigen →
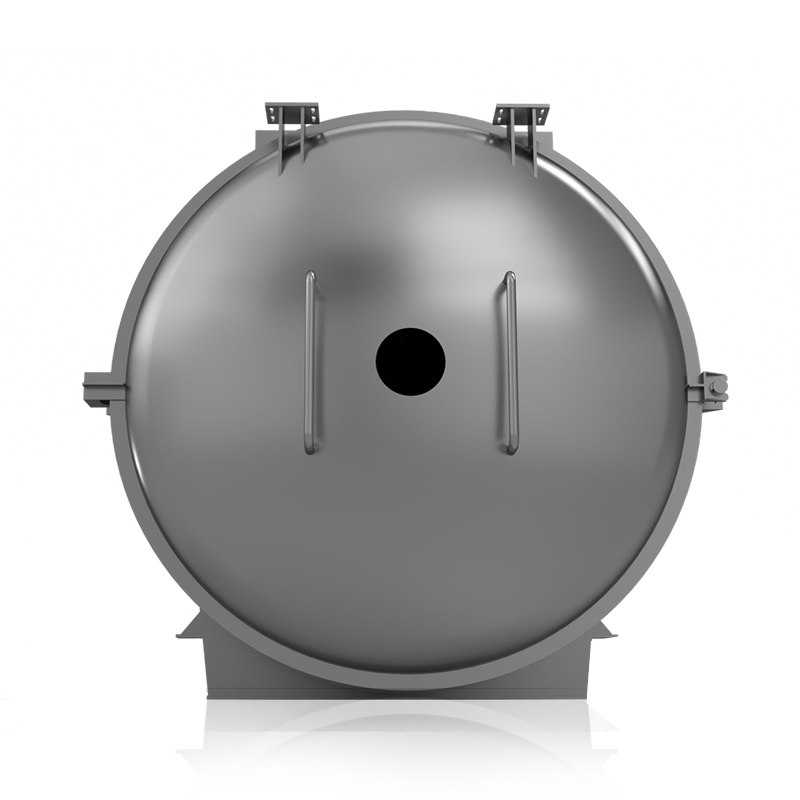 BLK-FD-100 Industrieller Gefriertrockner Ein großformatiger zylindrischer Gefriertrockner für die kontinuierliche Produktion von industriellem Kaffeegranulat nach Validierung der Trocknungskurven. Intelligente Steuerung, geringe Abweichung der Regaltemperatur und der Parallelbetrieb mehrerer Einheiten unterstützen die Ausweitung der kommerziellen Produktion. Produkt anzeigen →
Was Sie vor dem Kauf eines TDS-Messgeräts überprüfen sollten
Der Imbiss

Gefriertrocknung ist von Natur aus langsam. Eine einzelne Charge verbringt ungefähr 20 bis 40 Stunden damit, sich durch das Gefrieren, die primäre Trocknung und die abschließende Desorption zu bewegen, und während eines Großteils dieser Zeit laufen die Kühlkompressoren und Vakuumpumpen kontinuierlich. Strom ist daher nach Rohstoffen ein wesentlicher kontrollierbarer Betriebskostenfaktor in der Produktion gefriergetrockneter Lebensmittel. Die Schlussfolgerung, die es gleich vorweg zu sagen gilt: Ein energiesparender Gefriertrockner ist nicht einfach die Maschine mit der kleinsten Zahl auf dem Typenschild. Es handelt sich um die Einheit, deren Kühl- und Vakuumsysteme Wärme und Wasserdampf mit minimalem Abfall transportieren, deren Steuerung den Zyklus beendet, wenn das Produkt tatsächlich trocken ist, und deren Kapazität den tatsächlich betriebenen Beladungen entspricht. Im weiteren Verlauf dieses Artikels erfahren Sie, wohin die Energie fließt, welche Konstruktionsmerkmale den Verbrauch wirklich senken und was Sie vor der Unterzeichnung einer Bestellung prüfen sollten. Ein Gefriertrockner verfügt über drei Energieverbraucher: das Kühlsystem, das Vakuumsystem und die Regalheizung. Die Kühlung dominiert. Die Kompressoren müssen das Produkt deutlich unter seinen Gefrierpunkt ziehen, damit freies Wasser richtig kristallisiert, und während der Primärtrocknung müssen sie eine Kondensatoroberfläche kalt genug halten, bei Lebensmitteln oft im Bereich von -40 bis -50 Grad Celsius, damit kein Wasserdampf von den Regalen zur Spule wandert. Ein Leistungsdefizit des Kondensators macht sich in einem längeren Zyklus bemerkbar, was wiederum eine höhere Energie pro Kilogramm bedeutet. Zum Vergleich: Ein Gefriertrockner für Privathaushalte verbraucht normalerweise zwischen 900 und 1.500 Watt und kostet ungefähr ein bis drei Dollar pro Tag Betriebszeit. Kommerzielle und industrielle Maschinen lassen sich besser anhand einer anderen Messgröße beurteilen, nämlich Kilowattstunden pro Charge oder pro Kilogramm entferntem Wasser, da ein Lebensmittelbetrieb, der 300 Tage lang eine Charge pro Tag betreibt, Strom als einen Einzelposten betrachtet, der seine Marge entweder schützt oder untergräbt. Das Kühlsystem verdient eine genauere Betrachtung, da es den größten Anteil am Verbrauch ausmacht. Effiziente Kompressoren, ein richtig dimensionierter Kondensator und ein gut ausgeführter Wärmeaustausch verkürzen die Zeit, die eine Charge benötigt. Auf beiden Seiten der Dimensionierung besteht ein Beschaffungsrisiko: Ein zu kleiner Kondensator verlängert jeden Zyklus, während ein stark überdimensionierter Kondensator eine feste Leistungsaufnahme und Kapitalkosten verursacht, ohne den Durchsatz zu verbessern. Bitten Sie Lieferanten, die Eiskapazität des Kondensators an Ihre realistische Chargenwasserlast anzupassen, nicht an eine theoretische Obergrenze. Herkömmliche Systeme halten ein kontinuierliches Hochvakuum aufrecht und lassen die Pumpen während der gesamten Primärtrocknungsphase auf Hochtouren laufen. Ansätze mit gepulstem Vakuum gehen einen anderen Weg: Der Druck wird periodisch moduliert, um den Dampfgradienten um das Produkt herum aufzufrischen, sodass die Pumpen nicht die ganze Zeit unter Volllast laufen müssen. Ein kürzlich enthülltes Design eines Vakuum-gepulsten Gefriertrockners von Bolaike folgt dieser gleichen Logik, wobei Berichten zufolge die Effizienz der Gefriertrocknung im Vergleich zum herkömmlichen Betrieb steigt, und es lohnt sich, sie beim Vergleich von Angeboten zu untersuchen. Ein großer Teil der verschwendeten Energie entsteht durch Füllzyklen mit festen Stundenzahlen. Maschinen, die die Regaltemperatur und den Kammerdruck auf der Grundlage des Produktwiderstands anpassen und den tatsächlichen Endpunkt mit einem Druckanstiegstest bestätigen, sind fertig, wenn das Produkt fertig ist, und nicht, wenn ein voreingestellter Timer abläuft. Durch die Reduzierung von sechs gepolsterten Stunden bei einem 30-Stunden-Zyklus wird bei jeder Charge ein Fünftel der Maschinenlaufzeit eingespart. Frostbildung am Kondensator wirkt wie eine Isolierung und zwingt das Kühlsystem dazu, mit fortschreitender Charge härter zu arbeiten. Eine disziplinierte Abtauroutine zwischen den Chargen, intakte Türdichtungen und ordnungsgemäß isolierte Schrankwände sind unrühmliche Details, aber sie sind genau das, was Maschinen, die ihre Effizienz auch nach zwei Jahren behalten, von Maschinen unterscheidet, deren Verbrauch leise nach oben tendiert. Ein häufiges Muster bei Produzenten, die klein angefangen haben, ist, dass eine Ecke der Werkstatt mit Tischgeräten gefüllt ist, die zeitlich versetzt laufen. Für jede dieser Chargen fallen die gleichen festen Gemeinkosten an: Herunterfahren der leeren Kammer und des Kondensators auf Temperatur, Evakuieren der Kammer und Bringen der Regale auf den Sollwert. Die Verteilung dieser Gemeinkosten auf eine volle Ladung in einer einzigen größeren Maschine ist eine der unkomplizierteren Möglichkeiten zur Energieeinsparung und spart dem Bediener außerdem Stunden, die er zuvor mit dem Be- und Entladen mehrerer Maschinen verbracht hat. Die dritte Reihe ist die Warnung. Der Kauf im Großformat ist nur dann effizient, wenn die Maschine gefüllt werden kann. Deshalb ist eine realistische Kapazitätsplanung wichtiger als die Spitzenzahl im Prospekt. Verkaufsliteratur enthält selten Stromdaten. Bringen Sie daher Ihre eigene Checkliste mit. Eine wichtige Zahl, die es zu verfolgen gilt, sind Kilowattstunden pro Kilogramm Wasser, das unter einer definierten Last und Rezeptur sublimiert wird, nicht die angeschlossene Nennleistung. Ein Gerät, das mehr Strom verbraucht, aber eine Charge sechs Stunden früher fertigstellt, kann problemlos die günstigere Maschine sein. Wenn ein Lieferant keine Energiezahlen für eine definierte Ladung liefern kann, bitten Sie darum, Ihr eigenes Material laufen zu lassen. Die Validierung an Geräten im Labormaßstab vor der Kapitalbindung ist in dieser Branche eine kostengünstige Versicherung. Selbst eine effiziente Maschine verschwendet Energie, wenn sie unvorsichtig bedient wird. Diese Gewohnheiten kosten nichts und tauchen meist auf der nächsten Stromrechnung auf: Energieeffizienz beginnt beim Kauf der richtigen Größenklasse, denn jede Klasse hat Aufgaben, die sie gut erledigt, und Aufgaben, die sie schlecht erledigt. Entwicklungsteams, die Rezepte und Gefriertrocknungskurven validieren, sollten im Labormaßstab arbeiten, wo jedes Kilogramm Testmaterial die Zyklusparameter lehrt, die später die Produktionsökonomie bestimmen. Pilotchargen und kleine kommerzielle Auflagen liegen im Mittelfeld, und hier passieren viele Größenfehler: Käufer entscheiden sich zu klein, um Kapital zu sparen, und lassen dann zwei Schichten mit halben Ladungen laufen. Die Mittelschicht ist für diese Übergangsphase gut geeignet, da sie Pilotverstärkung und Mehrproduktrotation ohne den Aufwand einer vollständigen Industrieinstallation abdeckt. Bei industriellen Mengen ist die Konsolidierung die Einsparung: Eine volle Beladung in einer großen Kammer ersetzt den gestaffelten Betrieb vieler kleiner Einheiten und führt zu geringeren Kosten pro fertigem Kilogramm. Spezielle Anwendungen wie Instantkaffee gehen noch einen Schritt weiter und rechtfertigen speziell entwickelte Linien, bei denen der Trocknungsschritt auf den Zyklus eines einzelnen Produkts abgestimmt und nicht an ihn angepasst wird. Der Kauf eines energiesparenden Gefriertrockners ist letztendlich eine Entscheidung über die Kosten pro Kilogramm und nicht über einen Leistungsvergleich. Fordern Sie die Chargenenergiedaten schriftlich an, dimensionieren Sie den Kondensator entsprechend Ihrer tatsächlichen Wasserlast, füllen Sie die Kammer und halten Sie den Zyklus auf das Produkt abgestimmt. Für Chargendaten, Testvereinbarungen oder ein auf Ihren Produktionsplan abgestimmtes Angebot erreichen Sie das Bolaike-Team über Kontaktseite . Wohin die Energie in einem Gefriertrocknungszyklus tatsächlich fließt
Was macht einen Gefriertrockner eigentlich energiesparend?
Kühldesign
Vakuum-Pulstechnologie
Steuerung der Trocknungskurve
Isolierung, Dichtungen und Abtaumanagement
Warum eine größere Maschine oft mehrere kleine übertrifft
Konfiguration Energieverhalten Praktische Wirkung Mehrere kleine Bankeinheiten Bei jeder Charge wird der volle Pulldown- und Pumpdown-Overhead bezahlt Höhere kWh pro Kilogramm und mehr Bedienerstunden Eine große Einheit, voll beladen Feste Überkopfverteilung über die gesamte Ladung Niedrigere Kosten pro Kilogramm und gleichmäßige Trocknungskurven Eine große Einheit, halb leer laufen Gleicher Aufwand bei reduzierter Leistung Schlechte Effizienz, meist eher ein Fehler bei der Dimensionierung als ein Maschinenfehler So vergleichen Sie die Energieleistung vor dem Kauf
Spezifikation auf Anfrage Warum es wichtig ist kWh pro Charge bei einer angegebenen Produktbeladung Verwandelt Marketingaussagen in eine Zahl, die Sie mit Ihrem Stromtarif multiplizieren können Kondensator-Eiskapazität im Vergleich zu Ihrer Chargenwasserlast Ein zu kleiner Kondensator verlängert lautlos jeden Zyklus Gemessene Zykluszeit für ein vergleichbares Lebensmittelprodukt Zeigt an, ob das Steuerungssystem optimiert oder generisch ist Methode zur Endpunkterkennung Druckanstiegstests verhindern, dass bezahlte Stunden für das Trocknen des fertigen Produkts aufgewendet werden Auftaumethode und Durchlaufzeit Bestimmt, wie viele Chargen pro Woche die Linie verarbeiten kann Betriebsgewohnheiten, die den Verbrauch ohne neue Ausrüstung senken
Passen Sie die Maschinenklasse an Ihre Produktionsstufe an
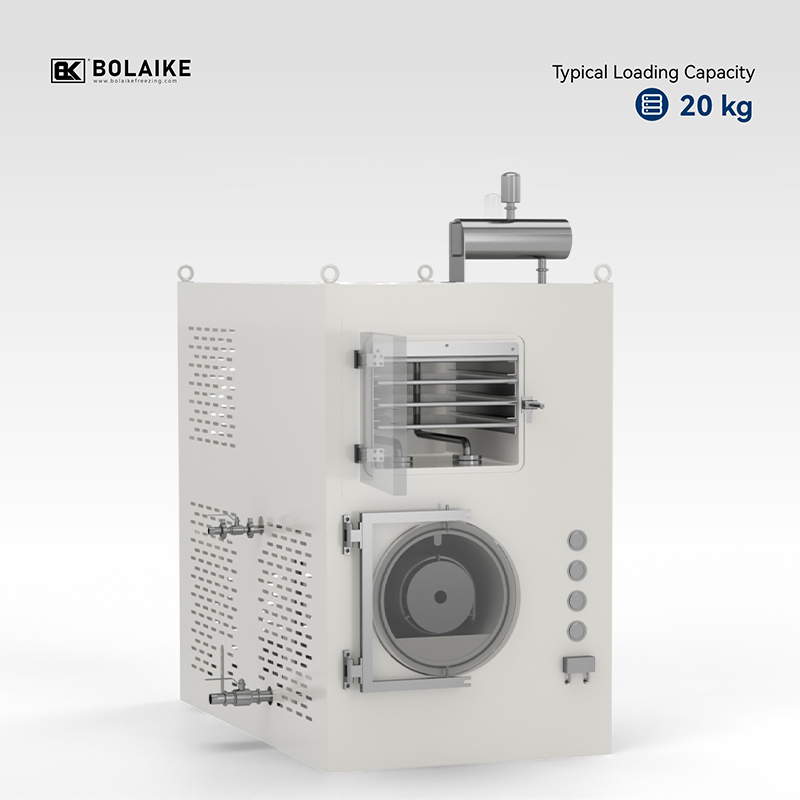 Experimentelle Gefriertrockner für die Rezeptvalidierung im Labormaßstab Lyophilisatoren im Labormaßstab der BLK-FD-0.1- bis FD-2-Reihe eignen sich für Teams, die Rezepte und Gefriertrocknungskurven validieren, wobei jedes Kilogramm Testmaterial die Zyklusparameter lehrt, die später die Produktionsökonomie beeinflussen. Produkt anzeigen →
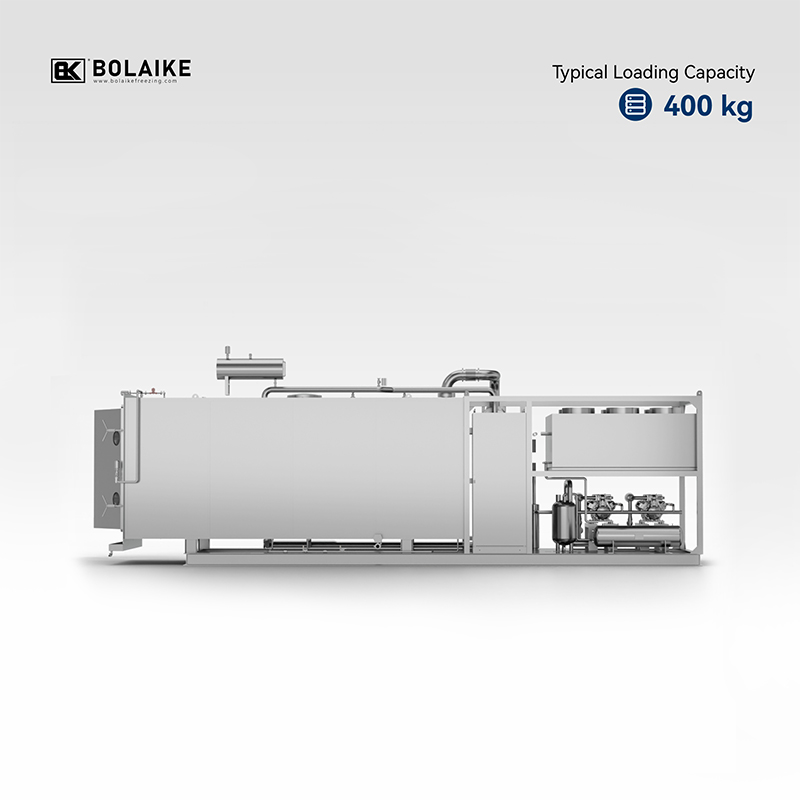 Mittelgroße Gefriertrockner für Pilot- und kleine kommerzielle Läufe Die BLK-FD-5- bis FD-40-Reihe deckt Pilotverstärkung und Mehrproduktrotation während der Übergangsphase ab und hilft Käufern, unterdimensionierte Einheiten zu vermeiden, die einen kostspieligen Zweischichtbetrieb mit halber Ladung erfordern. Produkt anzeigen →
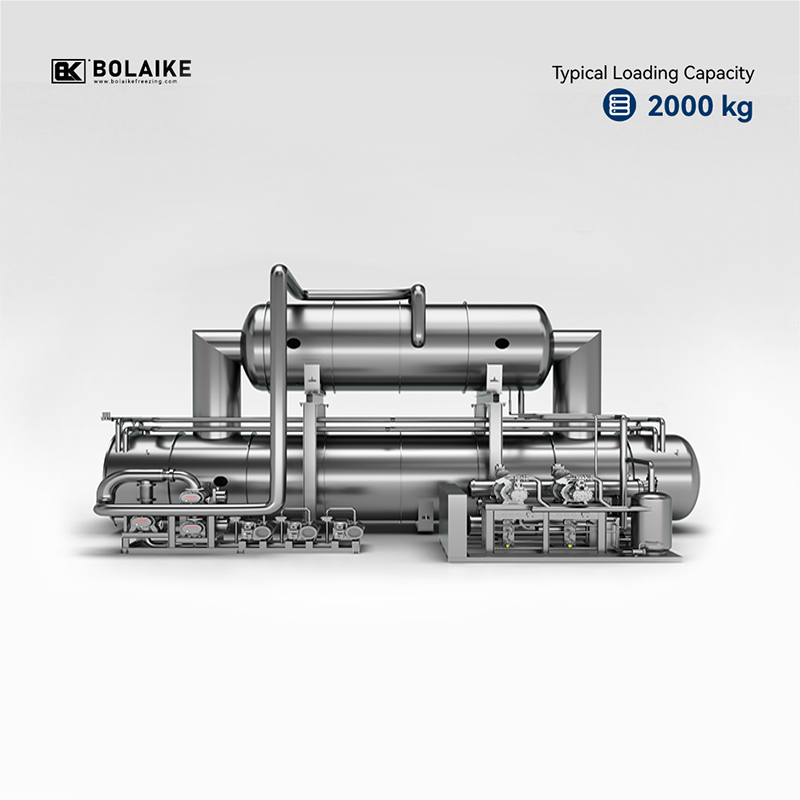 Große Gefriertrockner für das volle industrielle Produktionsvolumen Großkapazitätsgeräte vom BLK-FD-50 bis zum FD-200 konsolidieren die Produktion in einer vollen Kammerladung und sorgen so für niedrigere Kosten pro fertigem Kilogramm für industrielle Lebensmittel- und Pharmabetriebe. Produkt anzeigen →

A Labor-Gefriertrockner unterstützt die Zukunft der Niedertemperatur-Trocknungstechnologie, indem es die Entfernung von Wasser aus einer Formulierung durch Sublimation statt durch Verdunstung ermöglicht und so Strukturen konserviert, die andernfalls unter Hitze zusammenbrechen oder sich zersetzen würden. Diese Unterscheidung ist wichtig, da viele moderne Formulierungen, darunter Liposomen, Nanopartikel und zellbasierte Träger, auf die Aufrechterhaltung einer präzisen physikalischen Struktur angewiesen sind dass herkömmliche wärmebasierte Trocknungsmethoden stören würden. Während sich die Formulierungswissenschaft in Richtung komplexerer Abgabesysteme bewegt, wächst die Nachfrage nach Geräten, die die Eiskristallbildung mit hoher Präzision steuern können, weiter. Der Prozess funktioniert durch das Einfrieren eines Probenfeststoffs und die anschließende Reduzierung des Kammerdrucks, sodass das Eis direkt in Dampf übergeht, ohne eine flüssige Phase zu durchlaufen. Diese Sequenz vermeidet die mechanische Belastung, die die Bewegung von flüssigem Wasser auf empfindliche molekulare oder zelluläre Strukturen ausüben kann, weshalb die Gefriertrocknung nach wie vor eine bevorzugte Methode für Formulierungen ist, die empfindlich auf Temperatur und Feuchtigkeit reagieren. Die Steuerung der Regaltemperatur steht im Mittelpunkt der Leistung eines Gefriertrockners während der Gefrierphase. Ein typischer Labor-Gefriertrockner arbeitet in einem Temperaturbereich von etwa 100 °C -55°C bis 80°C Dies gibt den Bedienern genügend Spielraum, um eine Probe bei tiefen Minustemperaturen schnell einzufrieren und später während der Trocknungsphasen sanfte Wärme anzuwenden, um die Sublimation zu fördern, ohne das verbleibende Produkt zu überhitzen. Das Einfrieren bei sehr niedrigen Temperaturen fördert die Bildung kleinerer, gleichmäßigerer Eiskristalle in der gesamten Probe, wodurch der physikalische Schaden verringert wird, den größere, unregelmäßige Kristalle an fragilen Strukturen wie Zellmembranen oder lipidbasierten Trägern verursachen können. Wenn Eiskristalle beim Einfrieren zu groß werden, können sie empfindliche Strukturen in der Probe durchstoßen oder verformen, was nach der Rekonstitution des Produkts zu einer verringerten Stabilität oder einem Funktionsverlust führen kann. Kleinere, gleichmäßiger verteilte Eiskristalle hinterlassen nach der Sublimation eine offenere, gleichmäßigere Porenstruktur, die in späteren Stadien tendenziell auch eine schnellere und gleichmäßigere Trocknung unterstützt. Dieses Maß an Kontrolle ist besonders relevant für pharmazeutische Wirkstoffe, die eine bestimmte kristalline Form oder einen amorphen Zustand erfordern, da die Gefriergeschwindigkeit und die Endtemperatur direkten Einfluss darauf haben, in welchen physikalischen Zustand sich das Material einstellt. Sobald die Sublimation beginnt, muss der aus der gefrorenen Probe freigesetzte Wasserdampf irgendwohin entweichen, und dies ist die Aufgabe des Kondensators. Labor-Gefriertrocknungsanlagen halten die Kondensatortemperaturen normalerweise auf einem Niveau -70°C , kalt genug, um Wasserdampf als Eis auf den Kondensatorspulen einzufangen, bevor er zurück in die Probenkammer wandern kann. Wenn die Kapazität des Kondensators nicht angemessen an die Kühllast eines bestimmten Prozesses angepasst ist, kann die Vakuumstabilität beeinträchtigt werden, wodurch Feuchtigkeit in die Kammer zurückfließen und die Trocknungsumgebung stören kann. Die Anpassung der Kondensatorkapazität an die Regalkonfiguration ist besonders wichtig bei Hochlastchargen oder Prozessen, die bei sehr niedrigen Temperaturen ablaufen und bei denen das pro Zeiteinheit erzeugte Dampfvolumen zunimmt. Ein Kondensator, der entsprechend der erwarteten Dampflast dimensioniert ist, trägt dazu bei, während des gesamten Laufs ein stabiles Vakuum aufrechtzuerhalten und so konsistente Trocknungsergebnisse vom Beginn eines Zyklus bis zum Ende zu gewährleisten. Laborgefriertrockner für pharmazeutische oder biologische Arbeiten basieren im Allgemeinen auf Konstruktionsprinzipien, die den GMP-Anforderungen entsprechen und alles von der Materialauswahl bis zur Datenverarbeitung abdecken. Oberflächen, die mit dem Produkt in Berührung kommen, bestehen üblicherweise aus Hochwertiger Edelstahl 316 mit einer Oberflächenrauheit von Ra ≤ 0,4 µm , eine Oberfläche, die glatt genug ist, um mikrobielle Ansteckungsstellen zu begrenzen und die Reinigungsvalidierung zu vereinfachen. Verbindungen im gesamten Flüssigkeitsweg basieren in der Regel auf hygienischen Schnellklemmanschlüssen und nicht auf Gewindeverbindungen, da sich in Gewinden Rückstände auf eine Art und Weise festsetzen können, die sich nur schwer vollständig reinigen oder inspizieren lässt. Über die physische Konstruktion der Ausrüstung hinaus sind GMP-konforme Gefriertrockner im Allgemeinen so konzipiert, dass sie eine vollständige CIP- und SIP-Validierung unterstützen, was bedeutet, dass Reinigungs- und Sterilisationszyklen überprüft und nicht angenommen werden können. Dies ist besonders relevant in Mehrproduktanlagen, wo Rückstände einer Charge vollständig entfernt werden müssen, bevor eine andere Formulierung verarbeitet werden kann. Validierte CIP- und SIP-Zyklen reduzieren die Abhängigkeit von manueller Demontage und Inspektion , was die Durchlaufzeit zwischen den Chargen verkürzt und gleichzeitig ein dokumentiertes Reinigungsprotokoll führt. Die Datenzuverlässigkeit wird durch Kontrollsysteme gewährleistet, die einen umfassenden Prüfpfad führen und Prozessparameter wie Regaltemperatur, Kammerdruck und Zyklusdauer sowie Aufzeichnungen über den Benutzerzugriff aufzeichnen. Diese Art der elektronischen Aufzeichnung unterstützt die Rückverfolgbarkeit bei der behördlichen Prüfung, da jede Abweichung während eines Produktionslaufs auf eine bestimmte Zeit, einen bestimmten Parameter oder eine Bedieneraktion zurückgeführt werden kann. In der Regel liegt der Ausrüstung auch ein vollständiges technisches Dokumentationspaket bei, das das unterstützende Material bereitstellt, das für die Installationsqualifizierung, die Betriebsqualifizierung und die laufende Prozessvalidierung erforderlich ist. Labor-Gefriertrockner werden in einem ziemlich breiten Anwendungsspektrum eingesetzt, vom Screening von Formulierungen im Frühstadium bis hin zur Prozessentwicklung in kleinen Chargen. Die Lyophilisierung von injizierbaren Formulierungen, Impfstoffkomponenten und biologischen Arzneimittelsubstanzen stellt eine häufige Anwendung dar, bei der die Erhaltung der Proteinstruktur und der biologischen Aktivität während des Trocknungsprozesses ein Hauptanliegen ist. Auch in der Zell- und Gentherapieforschung ist die Gefriertrocknung zur Stabilisierung empfindlicher Trägersysteme für Lagerung und Transport erforderlich, da die Aufrechterhaltung der strukturellen Integrität in dieser Phase direkte Auswirkungen auf die nachgelagerte Leistung hat. Außerhalb von Biologika unterstützt die Gefriertrocknung die Arbeit mit Arzneimittelabgabesystemen auf Nanopartikel- und Liposomenbasis, bei denen die Kontrolle der Eiskristallgröße während des Einfrierens dazu beiträgt, die Partikelgrößenverteilung und die Verkapselungseffizienz zu bewahren. Akademische und pharmazeutische Forschungseinrichtungen verwenden gleichermaßen Einheiten im Labormaßstab für die Prozessentwicklung, bevor Formulierungen auf Pilot- oder Produktionsmengen skaliert werden. Dadurch sind Geräteflexibilität und präzise Parametersteuerung in den frühen Phasen der Produktentwicklung wertvoll. Die Rolle von Laborgefriertrocknern bei der Niedertemperaturtrocknung
Schelftemperaturbereich und seine Auswirkung auf die Eiskristallbildung
Warum die Kristallgröße für komplexe Formulierungen wichtig ist
Kondensatorleistung und Vakuumstabilität
Designstandards, die die GMP-Konformität unterstützen
Designelement Spezifikation Zweck Kontaktflächenmaterial Edelstahl 316, Ra ≤ 0,4 µm Begrenzt Rückstände und unterstützt die Reinigung Verbindungen Hygienische Schnellspannanschlüsse Vermeidet schwer zu reinigende Schraubverbindungen Dichtungsmaterialien FDA-konformes, hygienisches Silikon Reduziert das Kontaminationsrisiko Gefriertrocknungskammer Entspricht der Druckbehälternorm GB150 Gewährleistet strukturelle Sicherheit unter Vakuum Überlegungen zur Reinigungsvalidierung und Datenintegrität
Häufige Anwendungen in der Forschungs- und Formulierungsarbeit

Gefriergetrocknete Lebensmittel Im Allgemeinen bleibt ein größerer Anteil seiner ursprünglichen Vitamine, Enzyme und Antioxidantien erhalten als durch konventionelle Dörrung getrocknete Lebensmittel, hauptsächlich weil der Prozess auf der Sublimation bei niedriger Temperatur und nicht auf anhaltender Hitzeeinwirkung beruht. Studien zu Obst- und Gemüsepulvern zeigen, dass gefriergetrocknete Produkte grob bleiben können 90 % bis 97 % Vitamin C , während hitzegetrocknete Versionen derselben Produkte während der Verarbeitung oft zwischen 40 und 60 % dieses Vitamins verlieren. Der Unterschied besteht darin, wie die einzelnen Methoden Feuchtigkeit entfernen: Dörrgeräte verdampfen Wasser mithilfe warmer Luft, die über den Lebensmitteln zirkuliert, typischerweise zwischen 35 °C und 74 °C (95 °F und 165 °F), während Gefriertrockner Eis unter Vakuum bei Temperaturen, die den Gefrierpunkt während der Primärtrocknungsphase selten überschreiten, direkt in Dampf umwandeln. Diese Unterscheidung ist für nährstoffempfindliche Verbindungen wie Vitamin C, Thiamin und bestimmte Polyphenole wichtig, die abzubauen beginnen, sobald die Temperaturen einen moderaten Schwellenwert überschreiten. Da die Zellstruktur der Lebensmittel vor Beginn des Trocknens gefroren wird, vermeidet die Gefriertrocknung auch die Schrumpfung und Verhärtung, die durch Dehydrierung entstehen kann, was dazu beiträgt, neben dem Nährwertprofil auch Farbe, Geschmacksstoffe und Rehydrierungsqualität zu bewahren. Der Kernmechanismus hinter der Nährstoffretention ist die Sublimation, der physikalische Prozess, bei dem Eis direkt in Wasserdampf übergeht, ohne einen flüssigen Zustand zu durchlaufen. Lebensmittel, die in einen Gefriertrockner gegeben werden, werden vor Beginn des Trocknens fest gefroren, wodurch Wasser in Eiskristallen innerhalb der Zellstruktur eingeschlossen wird. Anschließend senkt eine Vakuumpumpe den Kammerdruck deutlich unter den atmosphärischen Wert und es wird eine geringe Menge Wärme zugeführt, sodass das Eis sublimiert und nicht schmilzt. Da die Lebensmittel selbst während dieser Phase nahe oder unter dem Gefrierpunkt bleiben, werden enzymatische Reaktionen, die normalerweise Nährstoffe abbauen und eine Bräunung verursachen, weitgehend unterbrochen und nicht beschleunigt. Es folgt eine sekundäre Trocknungsphase, in der die Temperatur leicht erhöht und unter anhaltendem Vakuum gehalten wird, um gebundene Wassermoleküle zu entfernen, die nach der Sublimation chemisch an die Lebensmittelmatrix gebunden bleiben. Dieser Schritt wird sorgfältig kontrolliert, da er die einzige nennenswerte Hitzeeinwirkung im gesamten Zyklus mit sich bringt, und er wird in der Regel so kurz gehalten, dass der Gesamtnährstoffverlust im Vergleich zur Heißlufttrocknung, bei der die Lebensmittel während der gesamten Trocknungsdauer einer erhöhten Temperatur ausgesetzt werden, minimal bleibt. Laborvergleiche zwischen Obst, Gemüse und Kräutern zeigen durchweg einen messbaren Unterschied in der Nährstoffüberlebensrate, abhängig vom verwendeten Trocknungsansatz. Die folgende Tabelle fasst typische Retentionsbereiche zusammen, die in der lebensmittelwissenschaftlichen Literatur für gängige Nährstoffe angegeben werden. Diese Bereiche variieren je nach Produkttyp, anfänglichem Feuchtigkeitsgehalt und Geräteeinstellungen, aber das Muster gilt für eine Vielzahl von Studien: Eine längere Hitzeeinwirkung während der Dehydrierung korreliert mit einem stärkeren Nährstoffabbau, während die Vakuumumgebung bei niedriger Temperatur beim Gefriertrocknen diesen Verlust begrenzt. Moderne Gefriertrocknungsgeräte haben sich von einfachen Kühl- und Vakuumpumpen zu Systemen entwickelt, die Energie innerhalb des Trocknungszyklus selbst recyceln. Bei einem Ansatz wird nach jedem Zyklus Restkühlung aus Kältemitteln zurückgewonnen und zum Vorkühlen der folgenden Stufe wiederverwendet, wodurch die Gesamtlast des Kompressors um etwa ein Vielfaches reduziert werden kann 20 % bis 30 % . Dadurch wird der Stromverbrauch reduziert, ohne die Gefrier- oder Sublimationstemperaturen zu verändern, die den Nährstoffgehalt schützen. Einige Systeme erfassen die während des Dampfabscheidungsprozesses vom Kondensator abgegebene Wärme und leiten sie zur Materialtrocknung um, wodurch die Abhängigkeit von elektrischen Heizelementen oder Dampf verringert wird. Diese zurückgewonnene Wärme ergänzt die geringfügige Erwärmung, die während der Sekundärtrocknung erforderlich ist, sodass weniger externe Energiezufuhr erforderlich ist, um den Zyklus abzuschließen. Wenn ein Wärmepumpen-Verdampfungs- und Kristallisationssystem integriert ist, kann der Leistungskoeffizient des Kompressors einen Bereich von erreichen 4,8 bis 5,9 Dies bedeutet eine etwa fünf- bis sechsmal höhere Energieeffizienz als herkömmliche Gefriertrocknungskonfigurationen, die ausschließlich auf direkter Kühlung und Widerstandsheizung basieren. Diese Art der Anordnung kommt bei Betrieben im Anlagenmaßstab häufiger vor als bei kleinen Tischgeräten, zeigt jedoch, wie weit die Gefriertrocknungstechnologie über einfache Vakuumkammern hinaus fortgeschritten ist. Gefriertrocknungsgeräte können entweder mit einer integrierten Kühlfalle, die direkt in das Trockenkammergehäuse eingebaut ist, oder mit einer externen Kühlfalle konfiguriert werden, die über separate Rohrleitungen angeschlossen ist. Die Wahl wirkt sich auf die Stellfläche, den Wartungszugang und darauf aus, wie einfach die Dampfabscheidungskapazität bei Änderungen des Produktionsvolumens skaliert werden kann. Da Kühleinheiten und Vakuumsysteme in unterschiedlichen räumlichen Anordnungen angeordnet werden können, können Einrichtungen mit begrenzter Grundfläche oder ungewöhnlicher Raumgeometrie dennoch eine Trocknungslinie unterbringen, ohne den gesamten Produktionsbereich neu zu gestalten. Diese Layoutflexibilität ist besonders wichtig für Betriebe, die saisonale Produkte verarbeiten, bei denen der Bedarf an Trocknungskapazität im Laufe des Jahres schwanken kann, oder für Anlagen, die vorhandene Räume umwandeln, anstatt eine zweckgebundene Anlage von Grund auf neu zu bauen. Größere Gefriertrocknungsanlagen verlassen sich zunehmend auf intelligente Absperrventilsysteme, die die Produktkammer von der Kühlfallenkammer trennen und so einen unabhängigen Betrieb ermöglichen. Diese Trennung bedeutet, dass die Trockenkammer nicht angehalten werden muss, nur weil die Kühlfalle abgetaut oder gewartet werden muss, wodurch der Durchsatz bei langen Produktionsläufen stabiler bleibt. Eine verwandte Konstruktion, manchmal auch Vakuumkaskadenanordnung genannt, koordiniert mehrere Trocknungseinheiten, sodass das Be- und Entladen gestaffelt und nicht gleichzeitig erfolgt. Während eine Einheit abtaut, erfassen andere weiterhin Dampf und sorgen für die Systemstabilität. Dadurch kann die durch das Abtauen verursachte Ausfallzeit um etwa zwei Stunden pro Zyklus verkürzt und eine Prozessunterbrechung verhindert werden, die andernfalls eine gesamte Produktionslinie beeinträchtigen würde. Bei Betrieben mit kontinuierlichen Chargen trägt diese gestaffelte Koordination dazu bei, eine konstante Leistung aufrechtzuerhalten, ohne die Vakuumintegrität zu beeinträchtigen, von der die Nährstoffkonservierung abhängt. Gefriertrocknung wird in einer Vielzahl von Lebensmittelkategorien eingesetzt, bei denen Nährstoffretention, Haltbarkeitsstabilität und Rehydrierungsqualität wichtiger sind als die Verarbeitungsgeschwindigkeit. Fruchtstücke wie Erdbeeren, Mangos und Blaubeeren werden üblicherweise für Snackprodukte und Getreideeinschlüsse gefriergetrocknet, wobei die durch die Sublimation entstehende poröse Struktur eine schnelle Rehydrierung und eine Textur ermöglicht, die frischen Früchten näher kommt als dehydrierte Alternativen. Gemüse wie Erbsen, Mais und Pilze werden für Instant-Suppenmischungen und Campinggerichte gefriergetrocknet, da das leichte, lagerstabile Ergebnis das Verpackungsgewicht reduziert und gleichzeitig Farbe und Nährstoffgehalt über Lagerungszeiten, die bei ordnungsgemäßer Versiegelung weit über ein Jahrzehnt hinausgehen können, erhalten bleibt. Fertiggerichte, einschließlich Fleisch- und Nudelkomponenten, werden auch für die Langzeitlagerung von Lebensmitteln und als Notfallausrüstung gefriergetrocknet, wobei die Nährstoffdichte pro Gewichtseinheit eine praktische Überlegung ist. Kaffee- und Teeextrakte stellen eine weitere bekannte Anwendung dar, bei der durch Gefriertrocknung aromatische Verbindungen erhalten bleiben, die andernfalls bei der Sprühtrocknung durch Hitze verloren gehen würden. In jedem dieser Fälle ist der zugrunde liegende Reiz derselbe: eine Trocknungsmethode, die Feuchtigkeit entfernt, ohne das Lebensmittel der anhaltenden Hitze auszusetzen, die im Verlauf der Verarbeitung Vitamine, Farbe und Geschmack zerstört. Warum gefriergetrocknete Lebensmittel mehr Nährstoffe behalten als dehydrierte Lebensmittel
Wie Sublimation hitzeempfindliche Verbindungen schützt
Nährstoffretention im Vergleich verschiedener Trocknungsmethoden
Nährstoff Gefriertrocknung Lufttrocknung Vitamin C 90 %–97 % 40 %–60 % Thiamin (B1) 85 %–95 % 50 %–70 % Carotinoide 80 %–92 % 55 %–75 % Polyphenole 85 %–95 % 60 %–80 % Die Energierückgewinnungstechnologie verbessert die Trocknungseffizienz
Abwärmerückgewinnung
Wärmepumpenverdampfung und -kristallisation
Flexible Systemlayouts für unterschiedliche Anlagenanforderungen
Intelligente Steuerungen unterstützen die kontinuierliche Produktion
Häufige Anwendungen gefriergetrockneter Lebensmittel
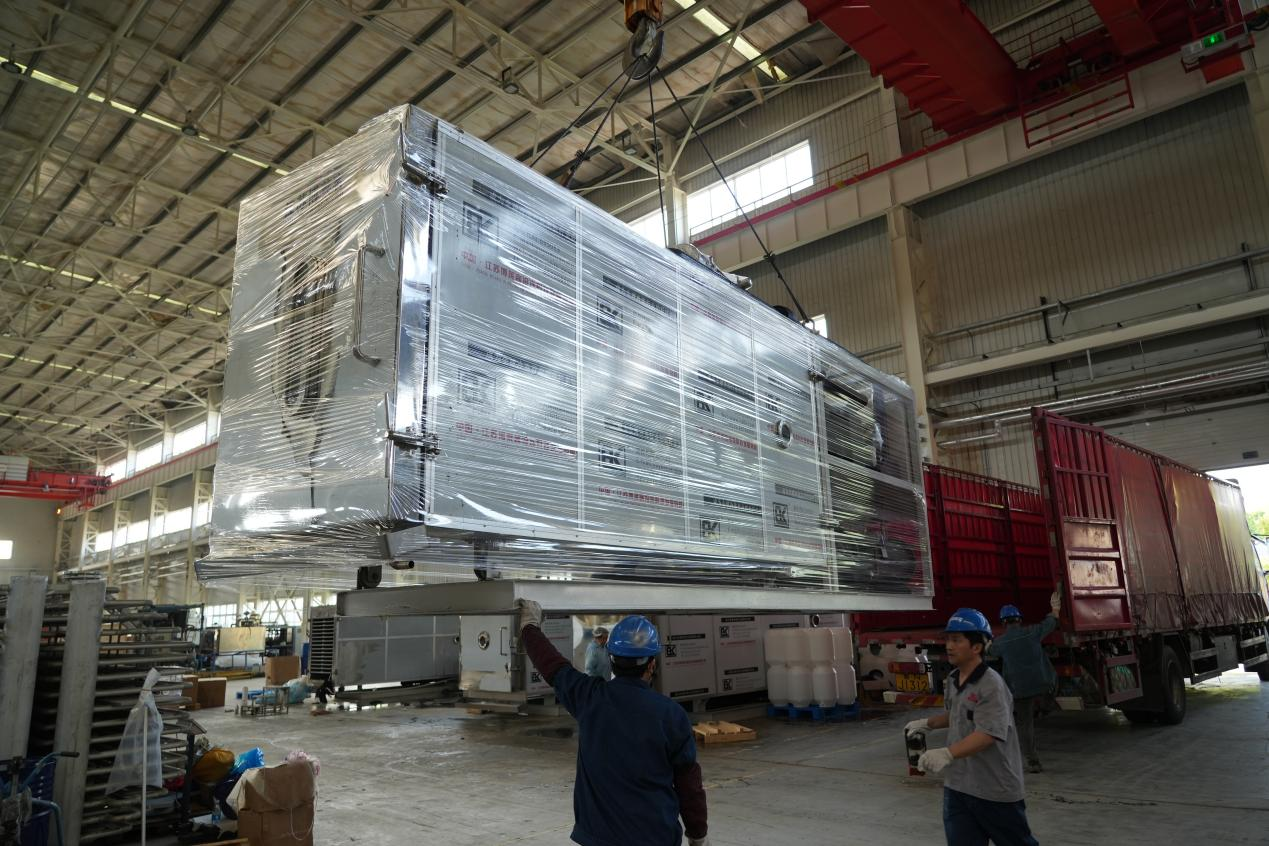
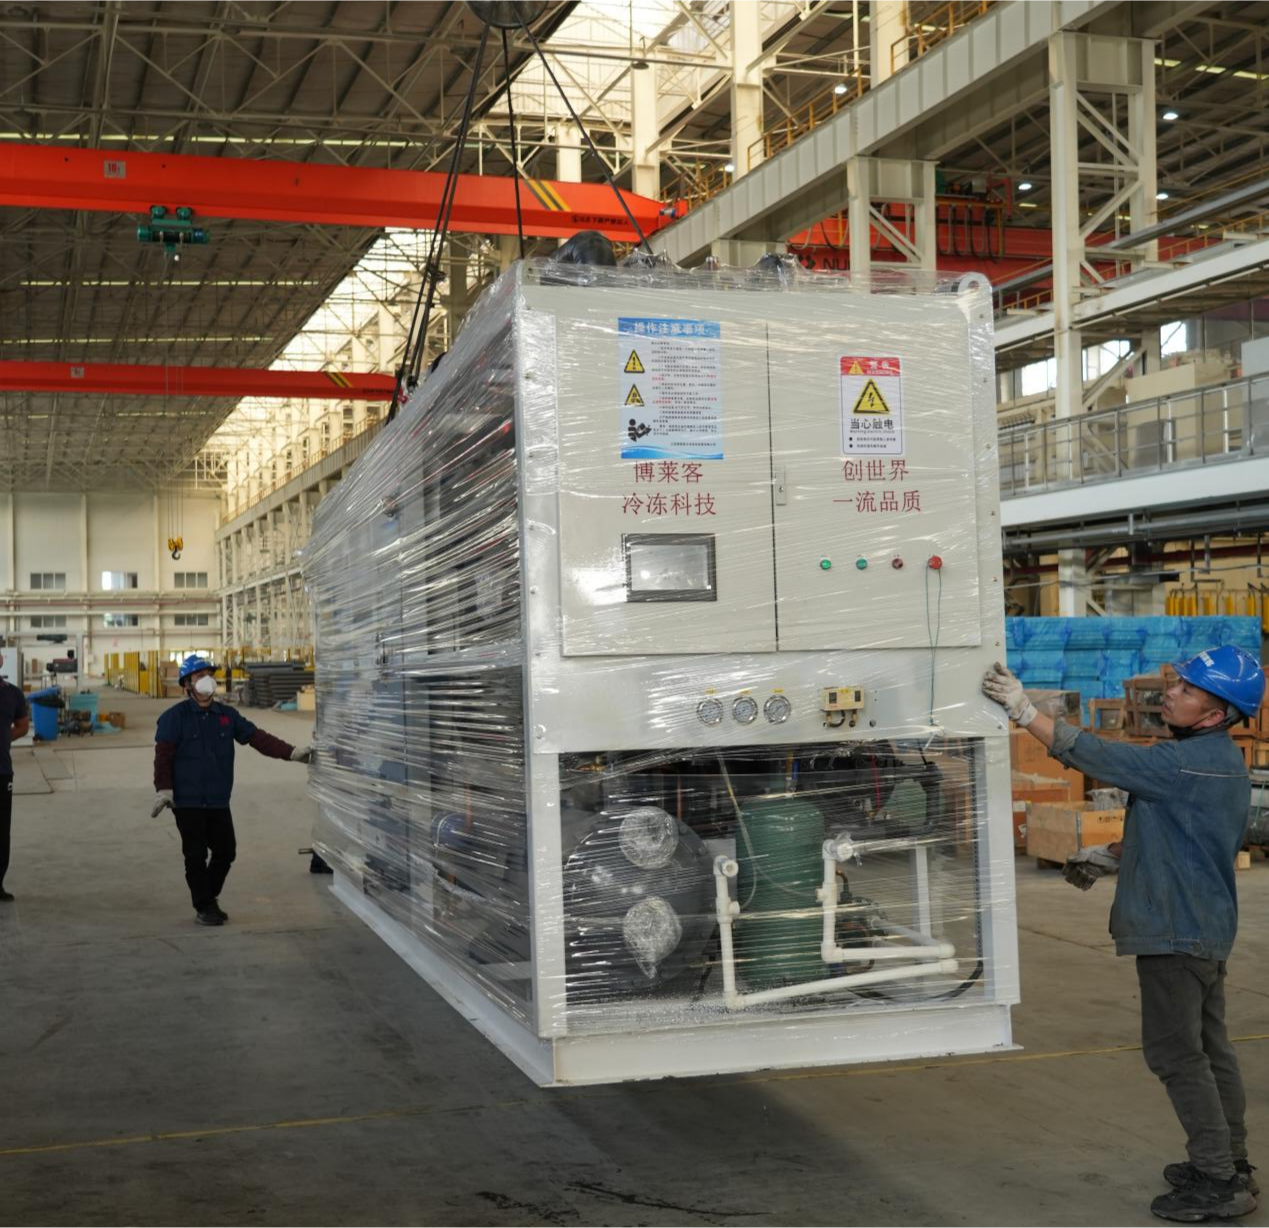
Vor Kurzem vier 40 Quadratmeter mittelgroße Gefriertrocknung Einheiten von Jiangsu Bolaike haben die Produktionstests abgeschlossen und wurden für den Versand nach Kasachstan verladen. Der Kunde ist ein großer örtlicher Obst- und Gemüsekonzern und die Anlagen werden vor allem für die Gefriertrocknung von Äpfeln und anderem Frischobst eingesetzt. In Kasachstan werden Apfelsorten angebaut, die für ihre gute Qualität bekannt sind. Die Frischobstsaison konzentriert sich jedoch hauptsächlich auf den Spätsommer bis zum Herbst und dauert nur etwa zwei Monate. Nach Ende der Saison hängt die Marktversorgung von Importen ab, während während der Saison die große Menge an frischem Obst, die auf einmal auf den Markt gelangt, das Risiko birgt, dass Bestände nicht verkauft werden. Die Verarbeitung von frischem Obst zu gefriergetrockneten Produkten kann dazu beitragen, die Wertschöpfung zu steigern, das Risiko nicht verkaufter Produkte zu verringern und eine stabilere Versorgung das ganze Jahr über zu gewährleisten. Die diesmal ausgelieferten 40 Quadratmeter großen mittelgroßen Gefriertrocknungsanlagen können verarbeiten 400 Kilogramm frisches Obst pro Charge. Als weltweit anerkannter Hersteller industrieller Gefriertrocknungsanlagen ist Bolaike seit vielen Jahren auf dem Gebiet der Gefriertrocknung von Lebensmitteln tätig und liefert seine Produkte nach Europa, Amerika, Russland, Kasachstan und in andere Länder und Regionen. Unternehmen, die Bedarf an Gefriertrocknungsgeräten für Äpfel oder anderes Obst und Gemüse haben, können gerne eine Nachricht hinterlassen oder Muster für Gefriertrocknungsversuche senden. Vier 40 Quadratmeter große Bolaike-Gefriertrocknungsanlagen werden nach Kasachstan geliefert und unterstützen die lokale Obst- und Gemüseindustrie bei der Bewältigung unverkaufter Frischprodukte
Markthintergrund
Gerätespezifikationen
Hauptmerkmale
Möglichkeiten der Zusammenarbeit
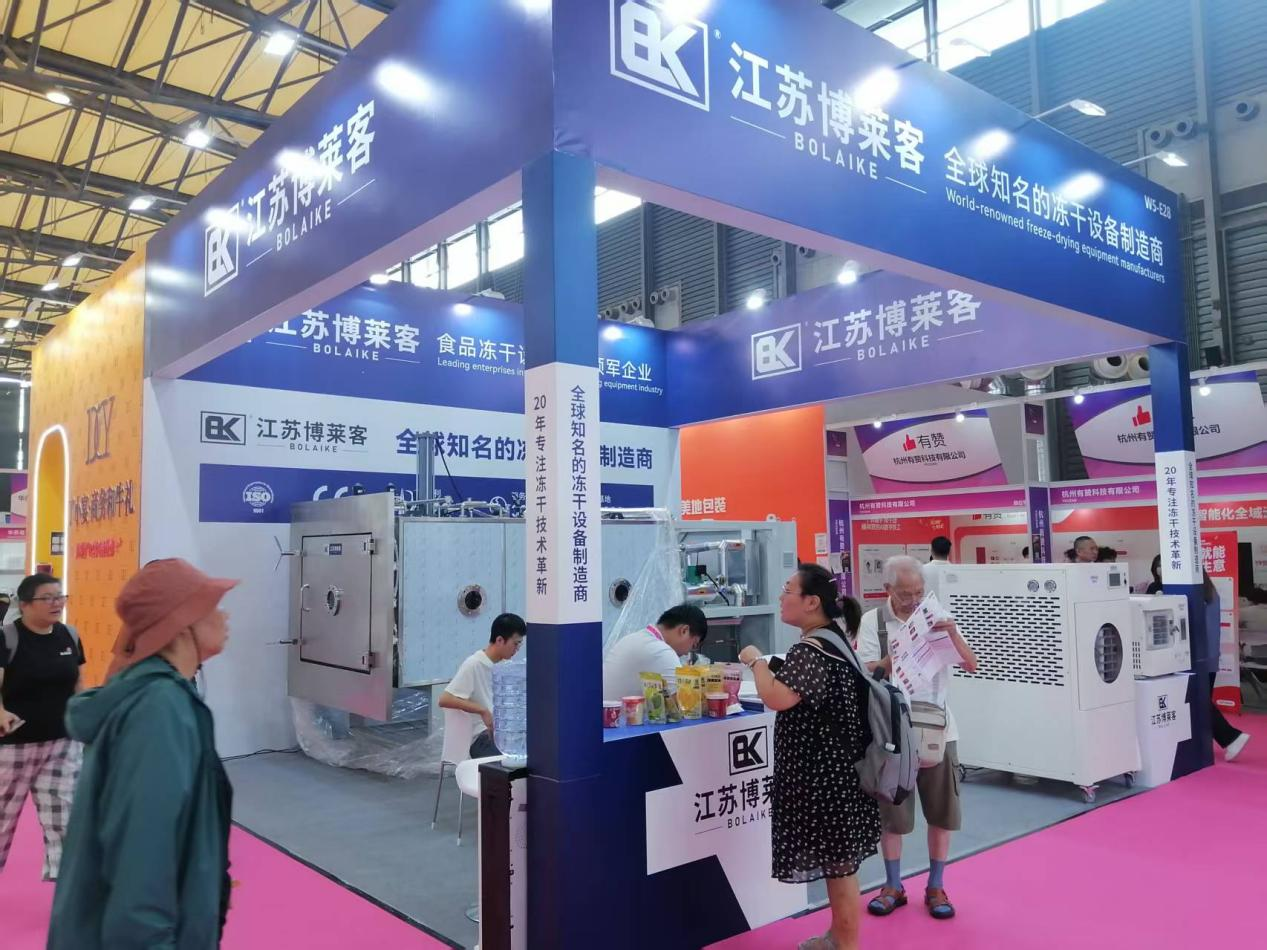
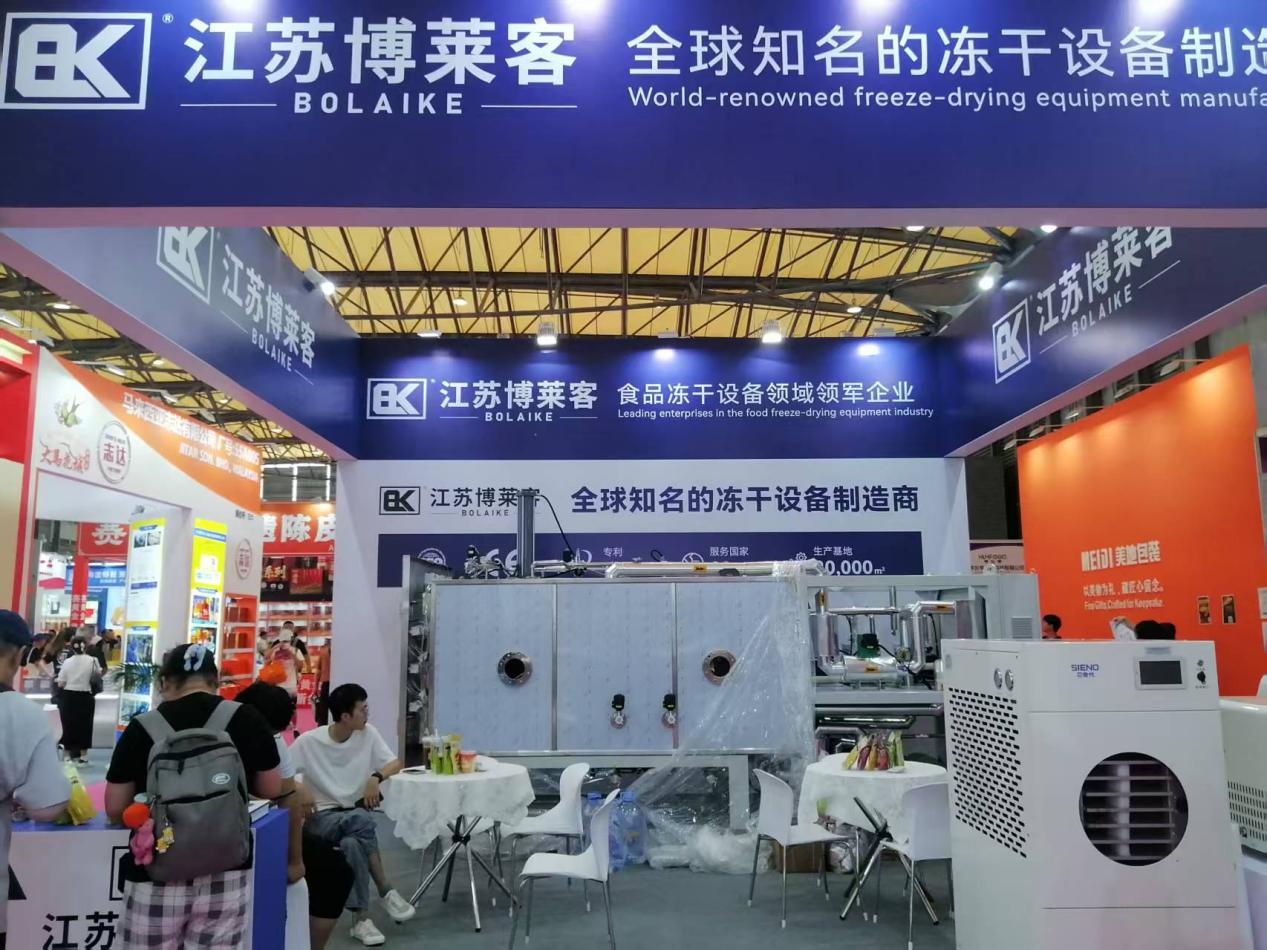
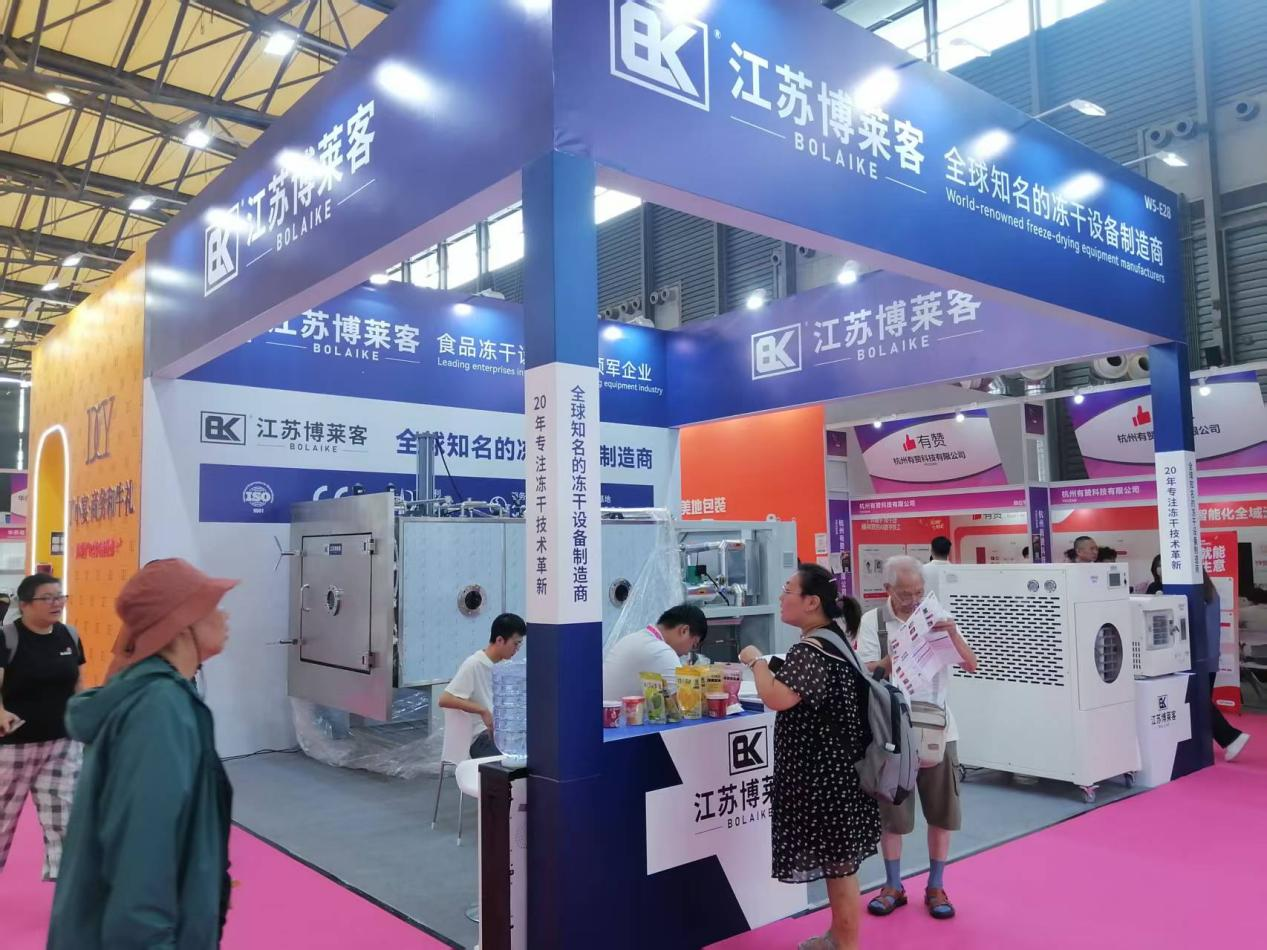
Am 7. August trat Jiangsu Bolaike auf der 9. World Bird's Nest and Natural Tonic Products Expo (Shanghai New International Expo Centre) auf. Als weltweit renommierter Hersteller von Industrieprodukten Gefriertrocknungsausrüstung Bolaike präsentierte vor Ort gefriergetrocknete Bird's-Nest-Fertigprodukte und ein komplettes Set an Gefriertrocknungslösungen für Tonic-Produkte und lockte viele Marken von Bird's-Nest- und Tonic-Produkten an, vorbeizuschauen und Ideen auszutauschen. Der zentrale Nährwert von Vogelnest liegt in Wirkstoffen wie Sialinsäure (essbare Vogelnestsäure), Saponinen und Aminosäuren. Die traditionelle Trocknung beruht auf einer Hochtemperaturverarbeitung, die leicht zur Denaturierung des Proteins und zu einem erheblichen Verlust an Wirkstoffen führt. Untersuchungen zeigen, dass die Sialinsäure-Verlustrate bei traditionell heißluftgetrockneten Vogelnestern etwa bei etwa 10 % liegt 15 % bis 20 % . Die Gefriertrocknungstechnologie hingegen arbeitet vollständig in einer Umgebung mit niedriger Temperatur und niedrigem Druck und trägt dazu bei, aktive Substanzen besser zurückzuhalten, wobei die Sialinsäure-Retentionsrate von gefriergetrocknetem Vogelnest erreicht wird über 90 % . Gefriergetrocknetes Vogelnest stellt nach der Rehydrierung nicht nur den Geschmack und die Form des frischen Produkts wieder her, sondern kann auch langfristig bei Raumtemperatur gelagert werden, ohne dass ein Kühlkettentransport erforderlich ist. Bolaike hat zuvor für zahlreiche Unternehmen experimentelle Probenahmen und OEM-Produktion von gefriergetrockneten Vogelnestern durchgeführt und dabei ausgereifte Prozesse angesammelt, die vom Einweichen, Vorgefrieren bis hin zum stufenweisen, präzise temperaturgesteuerten Erhitzen und Trocknen reichen. Die vor Ort ausgestellten gefriergetrockneten Vogelnest-Fertigprodukte waren flauschig und intakt, ohne zusammenzufallen oder zu kleben, und hatten ein gutes Aussehen, was bei vielen Besuchern Anerkennung fand. Während der Messe führte das Bolaike-Team einen intensiven Austausch mit zahlreichen Vogelnest- und Tonic-Produktmarken. Unternehmen mit Bedarf an der Entwicklung gefriergetrockneter Tonic-Produkte oder der Anpassung von Geräten können gerne Muster für Gefriertrocknungsversuche senden oder sich über offizielle Kanäle über eine Zusammenarbeit beraten lassen. Bolaike präsentiert sich auf der 9. World Bird's Nest and Natural Tonic Products Expo
Vorteile der Gefriertrocknungstechnologie
Produktionskapazität und Ausrüstung
Ausstattungs-Highlights
Möglichkeiten der Zusammenarbeit
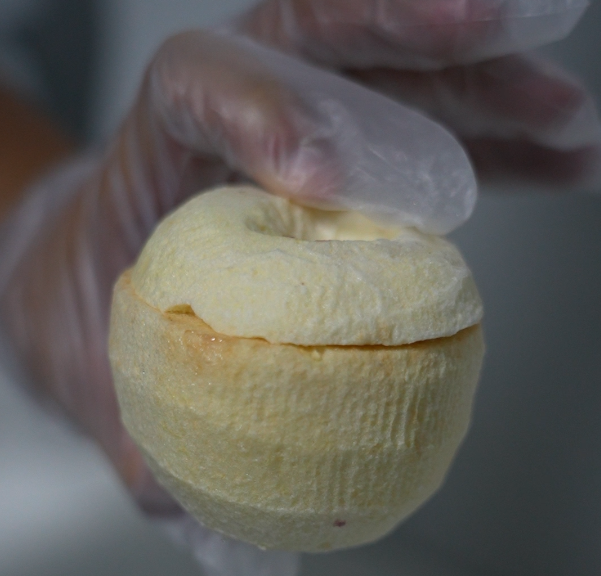
Kürzlich erhielt Jiangsu Bolaike Proben frühreifender Äpfel, die von Erzeugern in Xinjiang geschickt wurden, und führte eine Studie durch Gefriertrocknung Versuch. Diese Sorte reift jedes Jahr zwischen Juli und August, mit einem Verkostungsfenster von etwa einem Monat und einem kurzen Verkaufsfenster. Im Jahr 2025 erreichte die Apfelproduktion in der gesamten Region Xinjiang 2,4535 Millionen Tonnen , aber aufgrund der begrenzten Logistikabdeckung und einer engen Auswahl an Vertriebskanälen können die Kosten für den Versand von Obst aus Xinjiang den Wert des Obstes selbst übersteigen, sodass große Mengen an frischem Obst Gefahr laufen, unverkauft zu bleiben und verschwendet zu werden. Die Gefriertrocknungstechnologie bietet eine Möglichkeit, dieser Herausforderung zu begegnen. Äpfel, die mit Bolaikes Geräten verarbeitet wurden, bleiben erhalten über 90 % ihrer Nähr- und Geschmacksstoffe können ohne Kühlkette mehr als zwei Jahre bei Raumtemperatur gelagert werden und wiegen deutlich weniger, was zu geringeren Transportkosten beiträgt. Äpfel haben einen hohen Wassergehalt und die Geschwindigkeit des Gefrierens wirkt sich direkt auf die Qualität des Endprodukts aus. Wenn das Gefrieren zu langsam erfolgt, wird die Zellstruktur durch Eiskristalle beschädigt, wodurch das Endprodukt weich wird und sein Aussehen beeinträchtigt wird. Die Regaltemperatur der mittelgroßen Gefriertrocknungsanlagen von Bolaike kann erreichen -35°C , niedriger als der eutektische Punkt von Äpfeln bei -24 °C, was dazu beiträgt, dass das Material schnell durchfriert. Als weltweit anerkannter Hersteller industrieller Gefriertrocknungsanlagen verfügt Bolaike über umfangreiche Erfahrung im Bereich der Gefriertrocknung von Früchten. Unternehmen, die Geräte zur Gefriertrocknung von Äpfeln oder anderen Früchten benötigen, können gerne Muster für Gefriertrocknungsversuche senden oder sich über offizielle Kanäle über eine Zusammenarbeit beraten lassen. Bolaike schließt Gefriertrocknungsversuch für frühreifende Xinjiang-Äpfel ab, Konservierungstechnologie bewältigt die Herausforderung, frisches Obst aus Xinjiang zu transportieren
Gefriertrocknung als Lösung
Geräteleistung
Hauptmerkmale
Möglichkeiten der Zusammenarbeit
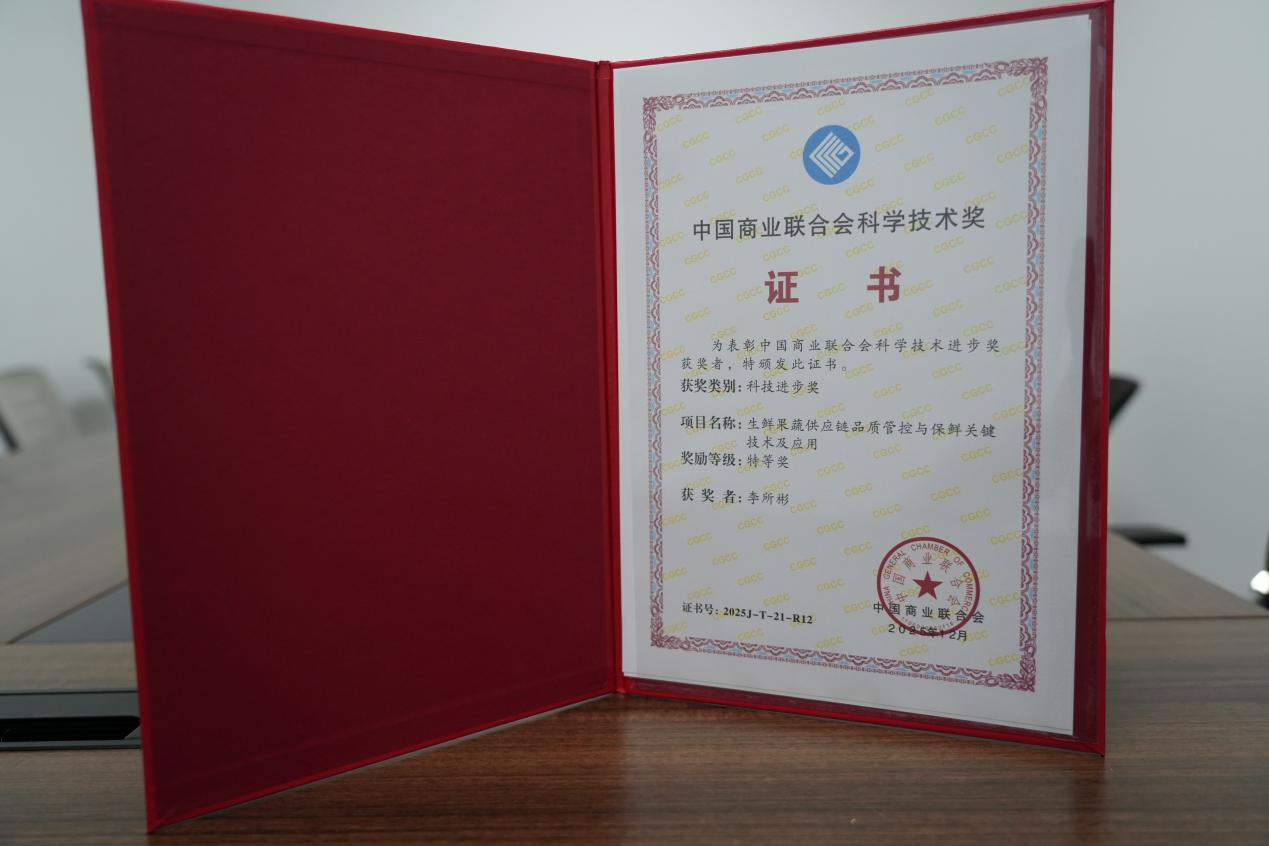
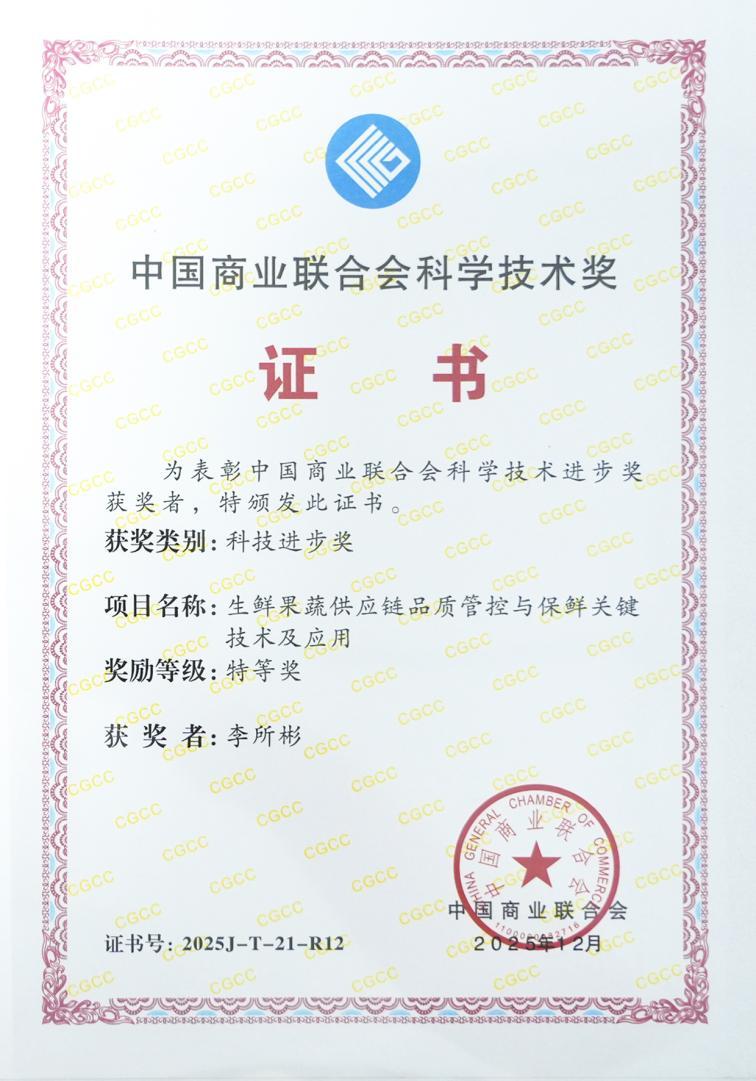
Kürzlich erhielt Herr Li Suobin, Vorsitzender von Jiangsu Bolaike, den Sonderpreis für wissenschaftlichen und technologischen Fortschritt von der Allgemeinen Handelskammer Chinas. Diese Auszeichnung wurde mit Genehmigung des Ministeriums für Wissenschaft und Technologie und des National Science and Technology Award Office ins Leben gerufen und ist eine landesweit anerkannte Auszeichnung für Wissenschaft und Technologie im chinesischen Handel und den damit verbundenen Fertigungssektoren. Als Empfehlungsgremium für den National Science and Technology Award wählt die China General Chamber of Commerce herausragende Projekte aus den Sonderpreisträgern aus, die sie für den National Science and Technology Award empfehlen. Diese Auszeichnung gehört auch zu den höchsten Auszeichnungen, die die heimische Gefriertrocknungsanlagenbranche bisher erhalten hat. Vorsitzender Li Suobin ist ein bekannter technischer Experte im Inland Gefriertrocknung Er fungierte als Vizepräsident der International Drying Association und beteiligte sich an der Entwicklung mehrerer Industriestandards. Zuvor hatte Bolaike bereits sowohl in Jiangsu als auch in Shandong Provinzpreise für Wissenschaft und Technologie erhalten und ist damit einer der wenigen Gefriertrocknungsausrüstungshersteller der Branche, der in zwei Provinzen höchste Wissenschafts- und Technologiepreise auf Provinzebene erhalten hat. Unter der Führung von Li Suobin hat sich Bolaike auf technologische Innovationen konzentriert und sich behauptet einhundert Patente und Aufrechterhaltung einer starken Position in der heimischen Lebensmittel-Gefriertrocknungsausrüstungsindustrie. Basierend auf seiner eigenen Kerntechnologie hat Bolaike eine neue Generation industrieller Gefriertrocknungsgeräte entwickelt, die sich durch hochpräzise Temperaturregelung, geringen Energieverbrauch und hohe Stabilität auszeichnen. Die Produkte werden nach Europa, Amerika, Russland, Kasachstan und anderen Ländern und Regionen verkauft. Das Unternehmen hat sich auf die Entwicklung maßgeschneiderter Gefriertrocknungsverfahren konzentriert und eine Reihe bemerkenswerter Projekte durchgeführt: Das Xinshidai Freeze-Drying Research Institute von Bolaike bringt Expertenteams der Jiangnan University, der China Agricultural University und anderer angesehener Institutionen zusammen und baut so ein Forschungssystem mit einer starken Position in der Branche auf. Das Team konzentriert sich auf die Optimierung von Gefriertrocknungsprozessen und kundenspezifische Entwicklungen. Es arbeitet daran, wettbewerbsfähige gefriergetrocknete Produkte für Kunden zu entwickeln und unterstützt Unternehmen dabei, technische Barrieren aufzubauen, Produktprämien zu erzielen und ihre Marktposition zu stärken. Auch in Zukunft wird Bolaike seine Stärken in Bezug auf Technologie und Talent weiter ausbauen, die Innovation bei Gefriertrocknungsgeräten und -prozessen vertiefen und dazu beitragen, die qualitativ hochwertige Entwicklung in der Branche durch Benchmark-Technologien voranzutreiben. Unternehmen mit Bedarf im Zusammenhang mit maßgeschneiderten Gefriertrocknungsanlagen oder der Prozessentwicklung für gefriergetrocknete Produkte können sich gerne für eine Zusammenarbeit bewerben. Der Vorsitzende von Bolaike, Li Suobin, erhält den Wissenschafts- und Technologie-Fortschrittspreis der Chinesischen Handelskammer und setzt damit neue Maßstäbe für die Forschung in der Gefriertrocknungsausrüstungsindustrie
Ein anerkannter Experte für Gefriertrocknungstechnologie
Technologie und Produkte
Forschungskapazitäten
Blick nach vorn
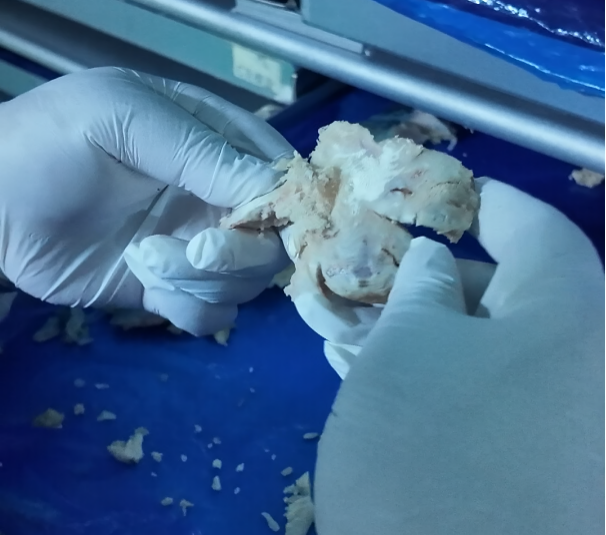
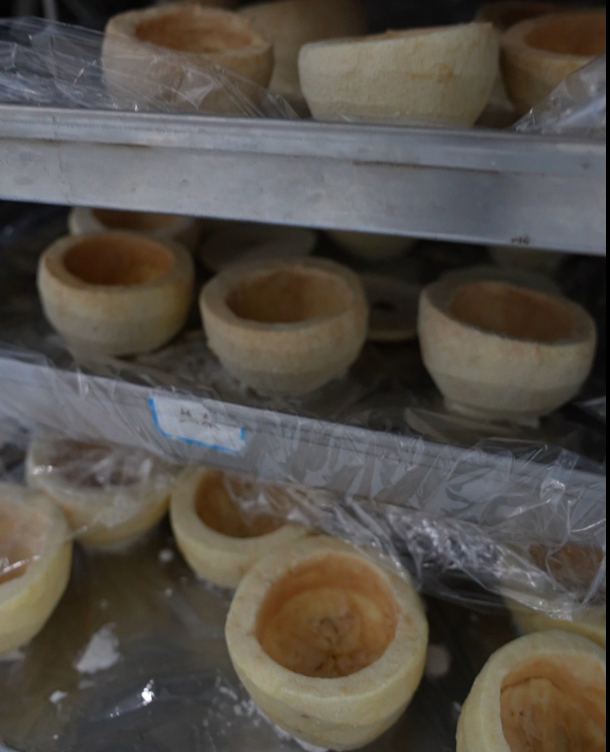
Kürzlich hat Jiangsu Bolaike im Auftrag eines Kunden einen Gefriertrocknungsprozess für Yakknochen durchgeführt. Im Vergleich zu gewöhnlichen Rinderknochen haben Yakknochen einen größeren Rahmen, eine höhere Dichte und einen höheren Gehalt an Kalzium, Protein und Aminosäuren. Der traditionelle Ansatz besteht jedoch darin, Yak-Knochen an der Luft zu trocknen und sie dann direkt zu Pulver zu mahlen. Während dieses Prozesses geht ein großer Teil der Nährstoffe aufgrund der Hochtemperaturoxidation verloren, sodass sich das Endprodukt kaum von gewöhnlichem Rinderknochenpulver unterscheidet. Für den Gefriertrocknungsversuch von Bolaike wurde eine Fläche von 30 Quadratmetern verwendet mittlere Gefriertrocknung Einheit, wodurch eine Nährstoffretentionsrate von erreicht wird über 90 % im fertigen Produkt. Nach der Gefriertrocknung wird die innere Struktur des Yakknochens leicht und porös und lässt sich leicht von Hand auflösen, sodass er anschließend zu Pulver gemahlen und als hochwertiges Endprodukt verpackt werden kann. Gefriergetrocknetes Yak-Knochenpulver hat auf dem Wellness-Markt einen bemerkenswerten Wert – beispielsweise kann ein 300-Gramm-Dosenprodukt einen Einzelhandelspreis von erreichen 350 Yuan Dies spiegelt eine deutliche Steigerung der Wertschöpfung wider. Yak-Knochen sind dicht und dick, was hohe Anforderungen an die Gefriereffizienz der Ausrüstung stellt. Die Regaltemperatur der 30 Quadratmeter großen mittelgroßen Gefriertrocknungsanlage von Bolaike kann erreicht werden -40°C , und die Ausrüstung ist mit doppelschichtigen Strahlungsplatten mit unabhängigen Warm- und Kaltkreisläufen ausgestattet. Der obere Kältekreislauf nutzt eine konduktive Direktkontaktkühlung, die die Oberfläche des Knochens direkt kühlt, so dass das Material schnell durchfriert und dabei hilft, Nährstoffe einzuschließen. Die Ausrüstung ist außerdem mit einer Vakuumpumpe erstklassiger heimischer Marken ausgestattet; Die Vakuumwerte sinken schnell und bleiben stabil, was dazu beiträgt, Oxidation und Verderb während des gesamten Gefriertrocknungsprozesses zu verhindern. Als weltweit anerkannter Hersteller industrieller Gefriertrocknungsanlagen verfügt Bolaike über umfangreiche Erfahrung im Bereich der Gefriertrocknung hochwertiger Lebensmittelzutaten und -rohstoffe. Unternehmen, die Gefriertrocknungsgeräte für knochenbasierte oder andere Materialien benötigen, können gerne Muster für Gefriertrocknungsversuche senden oder sich über offizielle Kanäle über eine Zusammenarbeit beraten lassen. Bolaike schließt Gefriertrocknungsversuch für Yak-Knochen ab, Nährstoffretentionsrate über 90 % unterstützt hochwertige Wellness-Inhaltsstoffe
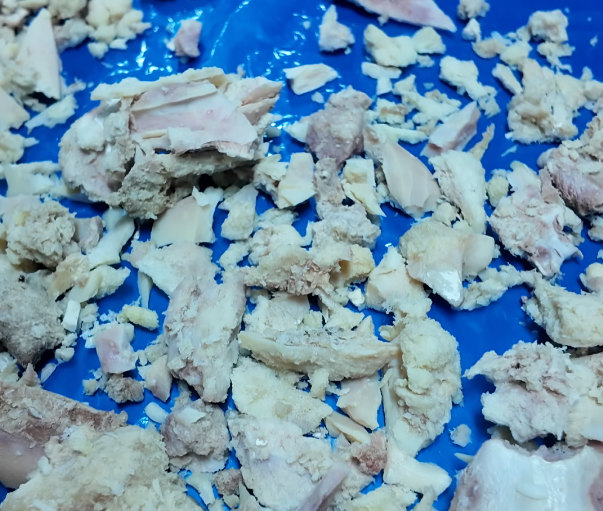
Versuchsergebnisse
Geräteleistung
Möglichkeiten der Zusammenarbeit
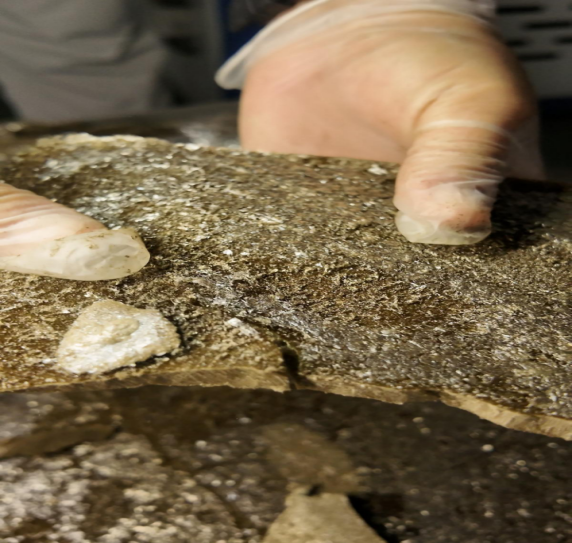
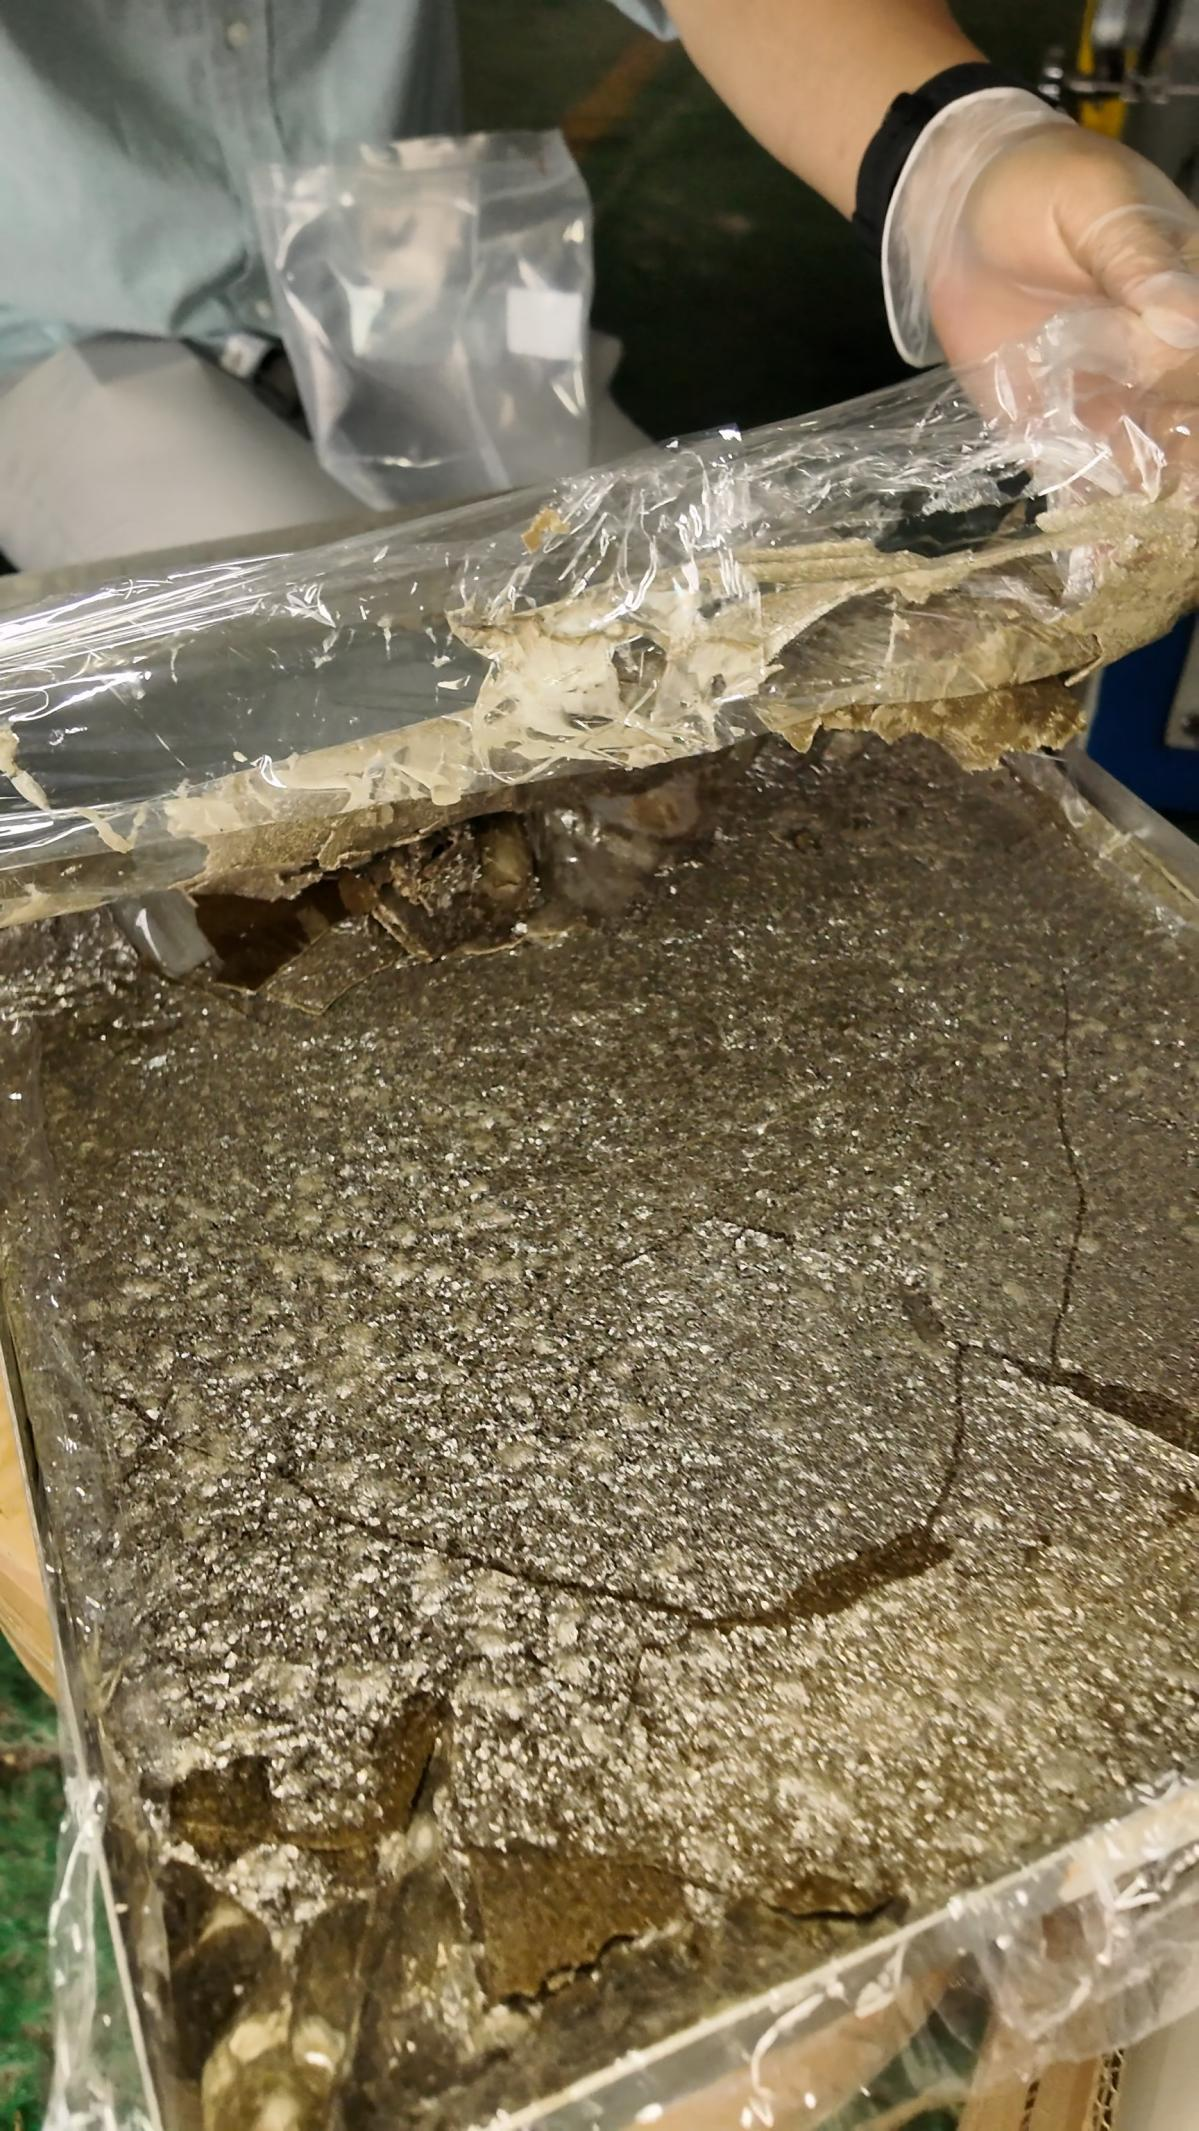
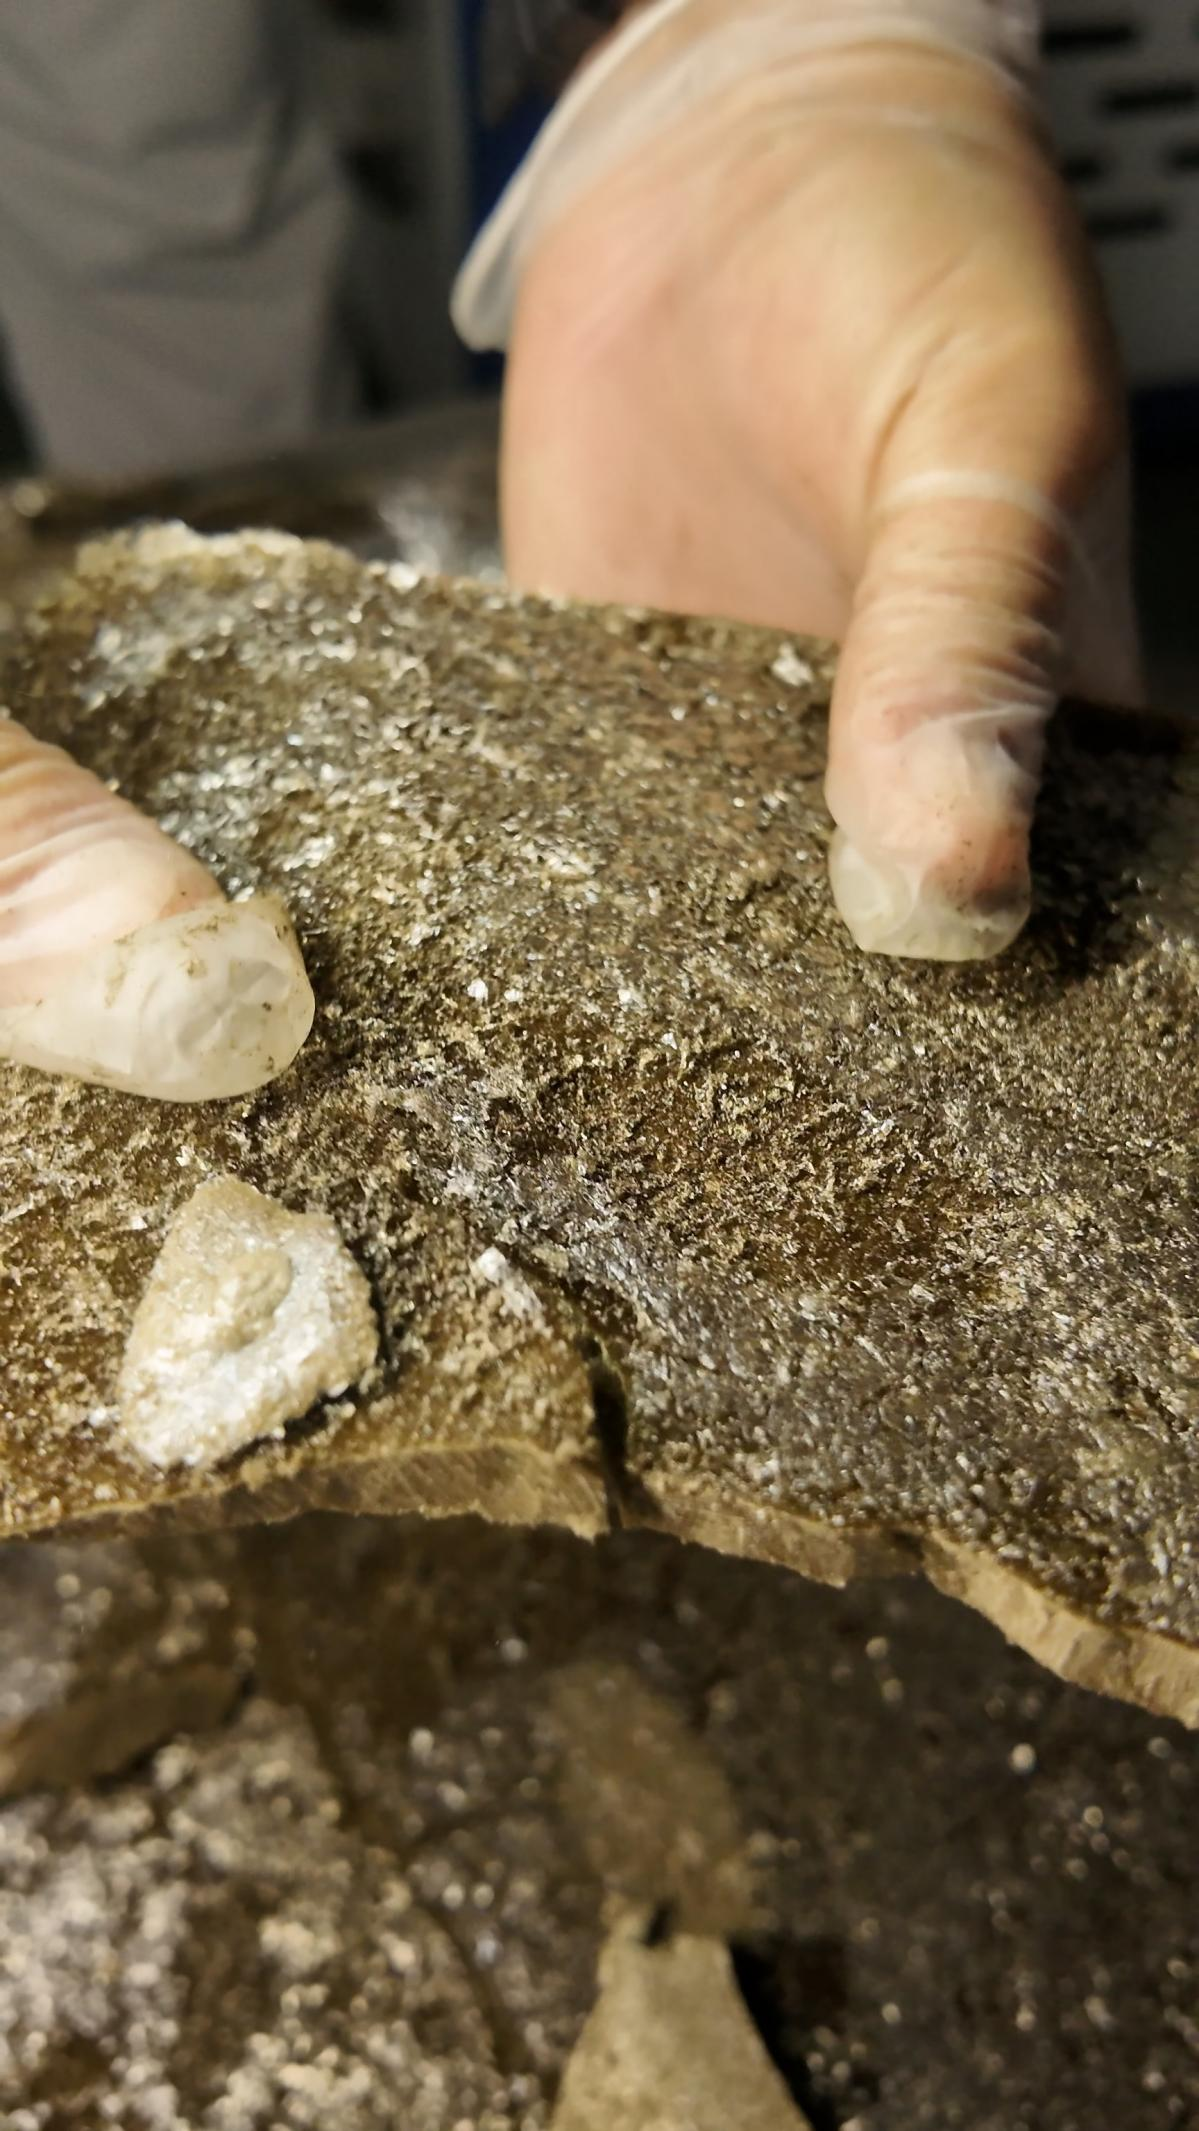
Jiangsu Bolaike hat kürzlich auf Wunsch eines Kunden einen Gefriertrocknungsprozess für Graphen abgeschlossen. Das fertige Produkt war ein trockenes, lockeres, feines sandartiges Granulat, das nach dem Versand an den Kunden in Empfang genommen wurde großes Lob — Das gefriergetrocknete Material behielt die ursprüngliche physikalische Struktur des Graphenpulvers vollständig bei, mit gutem Gesamterscheinungsbild und guter Qualität. Die Gefriertrocknung einer Graphenlösung stellt hohe Anforderungen an die Präzision der Temperaturregelung und die Vakuumstabilität eines Systems. Für diesen Versuch empfahl Bolaike a 40 Quadratmeter großer Gefriertrockner mittlerer Größe , in der Lage, Temperaturen bis zum Gefrierpunkt zu erreichen -35℃ – unten -5℃ eutektischer Punkt der Graphenlösung – erfüllt die Anforderungen des Gefriertrocknungsprozesses. Das Gerät ist mit der Dual-Layer-Strahlungsplattentechnologie ausgestattet, bei der die Warm- und Kaltkreisläufe unabhängig voneinander arbeiten. Der obere Kältekreislauf nutzt die direkte Wärmeübertragung, um das Material schnell einzufrieren, wodurch die Mikrostruktur des Graphens wirksam fixiert wird und ein Zusammenfallen oder Agglomerieren verhindert wird. Das System ist außerdem mit einer Vakuumpumpe eines heimischen Herstellers ausgestattet, die für einen schnellen Vakuumabfall und einen stabilen Betrieb sorgt und so den gesamten Gefriertrocknungsprozess zuverlässig unterstützt. Auf der Prozessseite bringt das Xinshidai Freeze-Drying Research Institute unter Bolaike globale Experten für Trocknungstechnologie zusammen. Das Team entwickelte eine präzise kontrollierte Gefriertrocknungstemperaturkurve, die speziell auf Graphen zugeschnitten ist, und nutzte dabei einen stufenweisen Trocknungsansatz mit allmählichem Temperaturanstieg, um eine stabile, gleichbleibende Qualität des Endprodukts sicherzustellen. Als anerkannter Hersteller industrieller Gefriertrocknungsanlagen konzentriert sich Jiangsu Bolaike viele Jahre lang auf die Vakuum-Gefriertrocknungstechnologie. Das Unternehmen hält über 80 gültige Patente , einschließlich mehr als 20 Erfindungspatente . Die Produktpalette deckt das gesamte Bedarfsspektrum von Laborforschung und -entwicklung bis hin zur Produktion im industriellen Maßstab ab und verfügt über umfangreiche Erfahrung in der Gefriertrocknung hochwertiger Materialien und biologischer Produkte, darunter: Wenn Sie Ausrüstung für die Gefriertrocknung von Graphen oder anderen Materialien benötigen, können Sie sich gerne an Bolaike wenden, um Musterversuche und technische Beratung zu erhalten, während wir gemeinsam an der Erforschung neuer Anwendungen der Gefriertrocknungstechnologie in weiteren Branchen arbeiten. Bolaike schließt Gefriertrocknungsversuch für Graphen ab und erhält großes Lob vom Kunden
Präzisionsausrüstung für ein anspruchsvolles Material
Dual-Layer-Strahlungsplattentechnologie
Parameter Spezifikation Gerätewaage 40 m² mittelgroßer Gefriertrockner Minimale Gefriertemperatur -35℃ Eutektischer Punkt der Graphenlösung -5℃ Kühlsystemdesign Doppelschichtige Strahlungsplatten, unabhängige Warm-/Kaltkreisläufe Vakuumpumpe Inländische Marke, schneller und stabiler Vakuumabfall Prozesskompetenz hinter dem Ergebnis
Über Jiangsu Bolaike
Nehmen Sie Kontakt auf
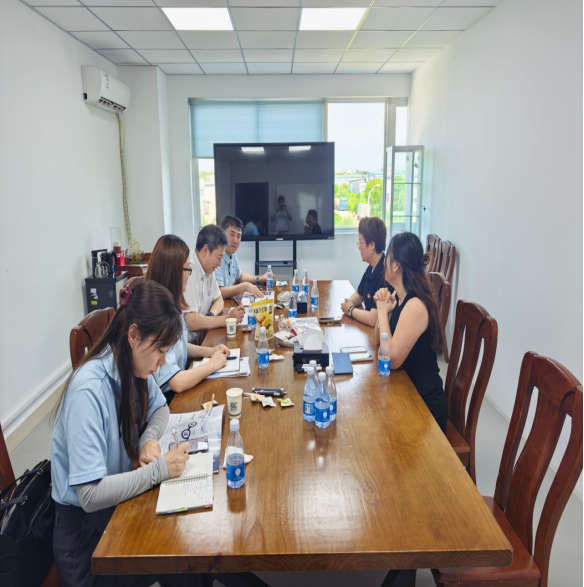
Ein japanisches High-End-Gewürzunternehmen mit einer jahrhundertealten Saucenrezepttradition besuchte kürzlich den Hauptsitz von Jiangsu Bolaike für eine technische Überprüfung und Diskussion über die Auswahl der Ausrüstung, die sich auf die Gefriertrocknung traditioneller Saucen wie Miso und Mirin konzentrierte. Die Marke des Kunden ist im Premiumsegment des Marktes positioniert und stellt strenge Anforderungen an die Qualität des Endprodukts. Der Besuch spiegelte das Interesse des Kunden an der Position von Bolaike im Bereich der Gefriertrocknung von Lebensmitteln im Inland als bekannter Hersteller von industriellen Gefriertrocknungsanlagen wider. Um den Anforderungen des Kunden an Geschmackserhaltung und Produktqualität gerecht zu werden, empfahl Bolaike zwei Modelle seiner Marke Xinshidai. Xinshidai ist eine bekannte Marke für kleine Gefriertrockner auf dem heimischen Markt 1 Quadratmeter großer Silikonöl-Gefriertrockner verwendet eine charakteristische Struktur mit einer separaten Materialkammer und einer Kühlfallenkammer und stellt eine kompakte Adaption von Geräten in Industriequalität dar. Das Gerät ist mit dicken Strahlungsplatten und einem Silikonölzirkulationssystem in Industriequalität ausgestattet. Die Materialschale nutzt Direktkontaktkühlung, um das Material schnell vorzufrieren, die Sauce in kurzer Zeit durchzufrieren und dabei zu helfen, die komplexen Geschmacksstoffe von Miso und Mirin zu bewahren. Der Temperaturunterschied über das Regal hinweg wird sehr gering gehalten, wodurch örtlich hohe Temperaturen vermieden werden, die zur Zersetzung von Aromastoffen führen könnten. Für die späteren Produktionsanforderungen des Kunden in kleinen Mengen empfahl Bolaike außerdem eine mittelgroße Gefriertrocknungsanlage mit 10 Quadratmetern. Dieses Gerät ist mit zweischichtigen Strahlungsplatten mit unabhängigen Warm- und Kaltkreisläufen ausgestattet, die den Temperaturunterschied im Regal aufrecht erhalten ±1℃ Dies unterstützt eine höhere Qualität des Endprodukts und eine vollständigere Beibehaltung des Geschmacks. Das Gerät hat eine Grundfläche von nur 11 Quadratmetern und verfügt über ein modulares Kabinendesign für eine einfache Anordnung in einer Laborumgebung, wobei für den Betrieb lediglich ein Wasser- und Stromanschluss erforderlich ist. Zur Ausstattung gehören außerdem ein Restkälterückgewinnungsdesign und ein intelligentes Steuerungssystem, das den Energieverbrauch um ein Vielfaches senken kann 20 % bis 30 % im Vergleich zu herkömmlichen Geräten. Bolaike hält eine große Anzahl von Patenten im Bereich der Gefriertrocknungsausrüstung für Haushaltsnahrungsmittel und seine Produktlinie deckt das gesamte Bedarfsspektrum von Laborforschung und -entwicklung bis hin zur Produktion im industriellen Maßstab ab. Der Besuch dieser jahrhundertealten japanischen Saucenmarke spiegelt außerdem die technischen Fähigkeiten und die internationale Reichweite von Bolaike bei der Gefriertrocknung hochwertiger Gewürze wider. Wenn Sie Ausrüstung zum Gefriertrocknen von Lebensmittelzutaten oder Gewürzen benötigen, können Sie sich gerne an Bolaike wenden, um technische Beratung und Musterversuche zu erhalten. Besuche einer jahrhundertealten japanischen Soßenmarke Bolaike sucht Gefriertrocknung Lösungen für Miso und Mirin
Geräteempfehlungen für Geschmackserhaltung und Produktqualität
Kleiner 1-Quadratmeter-Silikonöl-Gefriertrockner
10 Quadratmeter großer Gefriertrockner mittlerer Größe
Parameter 1 m² Silikon-Öl-Modell 10 m² mittelgroßes Modell Struktur Separate Materialkammer und Kühlfallenkammer Doppelschichtige Strahlungsplatten, unabhängige Warm-/Kaltkreisläufe Kühlmethode Direktkontaktkühlung über Materialwanne Strahlungsplattenkühlung Differenz der Regaltemperatur Minimal Innerhalb von ±1℃ Fußabdruck Kompakt, im Labormaßstab 11 m², modularer Kabinenaufbau Energieeffizienz — Restkälterückgewinnung, 20–30 % Energieeinsparung
Eine Erfolgsbilanz in der Gefriertrocknung von Lebensmitteln
Nehmen Sie Kontakt auf


 English
 русский
 Español
 Français
 Deutsch
 عربى


